
Способы сделать ПЭТ блестящим
Сделать полиэтилентерефталат (ПЭТ) пластик с красивым блеском несложно. Нужно лишь освоить несколько ключевых моментов и выполнять их шаг за шагом. Насколько поверхность ПЭТ будет блестящей, главным образом зависит от того, насколько молекулы расположены аккуратно, насколько поверхность гладкая и насколько хорошо она может отражать свет. Давайте поговорим о том, как это сделать.
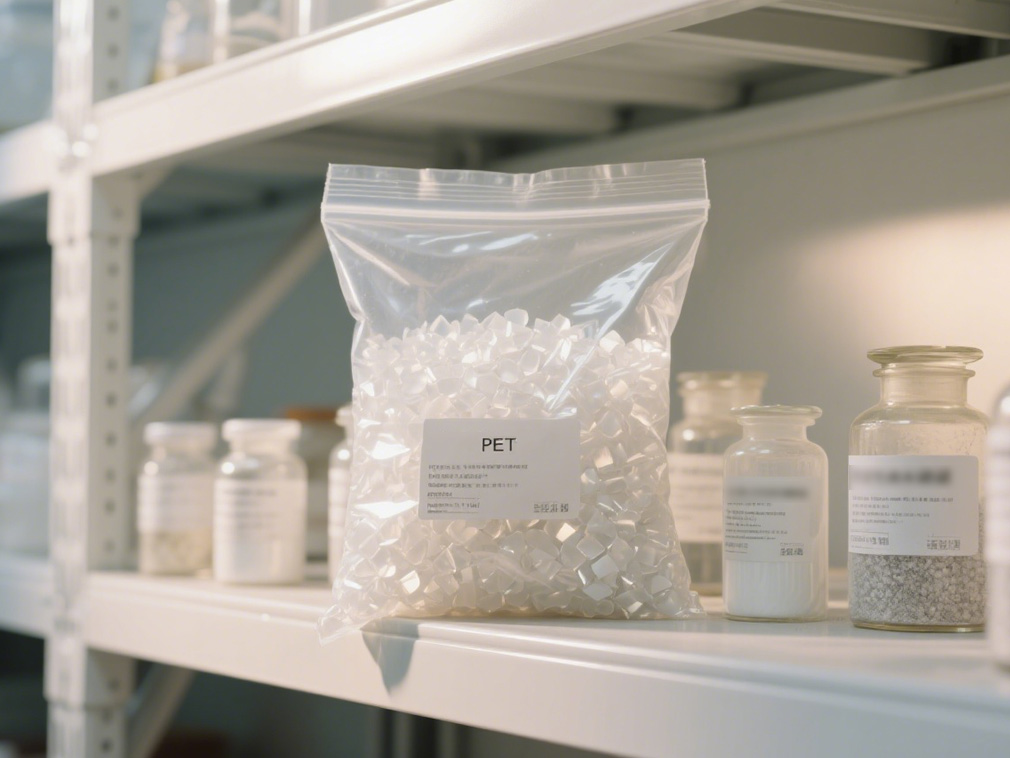
1. Выберите правильные сырьевые материалы и подготовьте правильные рецептуры
Это первый шаг. Если в ПЭТ-смоле есть примеси, такие как неочищенные катализаторы и мелкие летучие молекулы, на поверхности после формования появятся небольшие дефекты, свет будет рассеиваться, и она не будет выглядеть блестящей. Поэтому необходимо выбирать высокочистые ПЭТ-гранулы, такие как бутылочный или пленочный ПЭТ, с содержанием золы менее 0,01%.
Кроме того, можно добавить что-то для изменения рецептуры: добавить 0,1%-0,5% нано-диоксида кремния или талька. Эти мелкие частицы могут помочь кристаллам расти равномерно, не делая поверхность шероховатой; добавить некоторые смазочные материалы на основе фтора, такие как порошок политетрафторэтилена, чтобы уменьшить трение между расплавом и формой, чтобы на поверхности не было линий, похожих на апельсиновую корку.
2. Хорошо настройте параметры процесса формования
Это также очень важно. Во время литья под давлением температура формы имеет большое значение. Если температура формы ниже температуры стеклования ПЭТ (около 70℃), расплавленный материал охлаждается слишком быстро, молекулярные цепи на поверхности замораживаются, их расположение становится неаккуратным, и блеск ухудшается; настройте температуру формы на 80-120℃, расплавленный материал кристаллизуется в форме дольше, молекулы на поверхности располагаются аккуратно, и блеск может увеличиться на 15%-20%.
Кроме того, давление впрыска должно быть достаточным, поддерживаться на уровне 80-120 МПа, чтобы расплавленный материал мог заполнить форму, и на поверхности не было углублений или следов усадки из-за недостаточного давления.
Если вы используете экструзионное выдувное формование или литье, температура расплавленного материала также должна быть под контролем. Температура обработки ПЭТ обычно составляет 270-290℃. Если температура слишком низкая, материал не может течь, и поверхность не будет гладкой; если температура слишком высокая, материал может разлагаться, образуя такие вещества, как ацетальдегид, и на поверхности появятся пузырьки.
Скорость охлаждения также должна соответствовать скорости кристаллизации. Например, при изготовлении биаксиально ориентированной пленки температура контролируется на уровне 100-120℃ перед продольным растяжением, чтобы позволить ей кристаллизоваться, а температура устанавливается на уровне 200-230℃ во время поперечного растяжения. Таким образом, на поверхности может сформироваться плотная структура, и блеск может достигать более 85GU.
3. Точность формы и оборудования должна быть достаточной
Таким образом, поверхность может быть гладкой. Шероховатость поверхности полости формы должна быть ниже Ra0,02μm, и обычно необходимо шлифовать алмазной пастой для зеркальной полировки, чтобы расплавленный материал мог идеально воспроизвести поверхность формы. Для изделий сложной формы очень важен выпуск воздуха из формы.
Сделайте выпускной паз шириной 0,01-0,02 мм в месте, где материал окончательно заполняется, чтобы внутри не оставался газ, который мог бы образовать ожоги или микропоры. Кроме того, зазор между шнеком и цилиндром оборудования должен быть контролируемым в пределах 0,3-0,5 мм, иначе обратный поток материала вызовет неровности и нестабильный выход.
4. Хорошо выполните постобработку
Блеск можно дополнительно улучшить. Для изделий, изготовленных методом литья под давлением, на поверхность наносится металлическая пленка толщиной 50-100 нм, например, из алюминия или никеля, с использованием технологии ионного распыления, что не только делает блеск выше 90GU, но и делает поверхность более устойчивой к царапинам.
Для ПЭТ-пленки, хотя коронная обработка в основном предназначена для увеличения поверхностного натяжения, при энергии 38-42 дин/см молекулы на поверхности могут умеренно сшиваться, и отраженный свет становится более равномерным; затем наносится слой полиуретанового или акрилового лака толщиной 5-10 мкм, который прозрачен и гладок, и блеск может увеличиться более чем на 30%, а также становится более долговечным.
5. Обратите внимание на баланс и детали
Один из моментов, на который следует обратить внимание, заключается в том, что блеск и кристалличность материала должны быть сбалансированы. Если кристалличность слишком высокая, на поверхности могут появиться мелкие трещины, особенно у толстых изделий, которые не будут блестящими. Скорость охлаждения можно регулировать, например, использовать градиентное охлаждение, чтобы кристалличность поверхности была ниже, около 10%-15%, а внутренняя кристалличность была высокой, чтобы поверхность была гладкой, а характеристики хорошими. Кроме того, при вторичной обработке, такой как печать или ламинирование, не используйте растворители, которые могут разъедать поверхность ПЭТ, иначе блеск исчезнет.
В общем, чтобы сделать ПЭТ блестящим, необходимо обеспечить чистоту сырья, параметры процесса, точность формы и технологии постобработки. В реальном производстве это зависит от того, какой продукт изготавливается. Например, бутылки для напитков, упаковочные пленки для продуктов питания и корпуса косметики имеют разные требования к блеску. Путем настройки параметров через эксперименты можно изготовить ПЭТ-изделия, которые будут как красивыми, так и удобными в использовании.
Наша платформа соединяет сотни проверенных китайских поставщиков химической продукции с покупателями по всему миру, способствуя прозрачным сделкам, лучшим бизнес-возможностям и высокоценным партнерствам. Независимо от того, ищете ли вы массовые товары, специальные химикаты или услуги по индивидуальной закупке, TDD-Global заслуживает доверия как ваш первый выбор.












