
Литье под давлением из ПП: ключевые элементы управления процессом
Полипропилен (PP), как термопластичный полимер с отличными характеристиками, широко используется в производстве автомобилей, бытовой техники, упаковочных материалов и других областях благодаря своей низкой плотности, высокой устойчивости к химической коррозии и сбалансированным механическим свойствам. Литье под давлением является основным методом обработки PP.
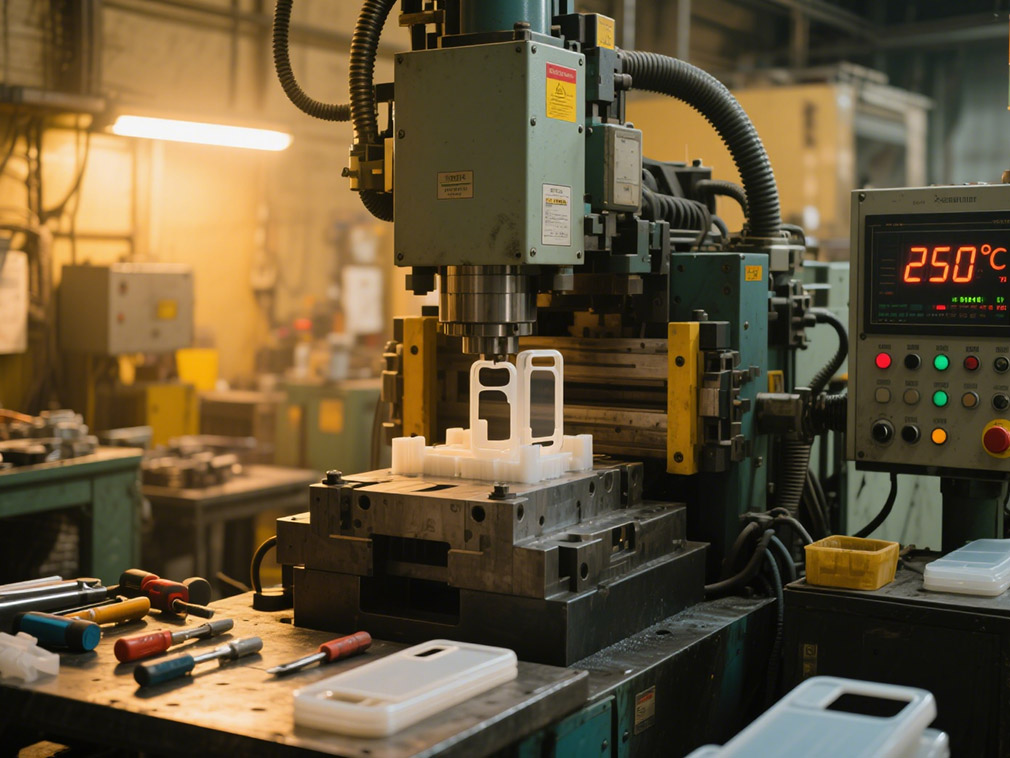
Температура плавления: контроль "температуры" при литье под давлением
Контроль температуры плавления можно назвать "температурой" литья под давлением. На термометре контроля температуры машины для литья под давлением в мастерской скрывается множество знаний за цифровыми скачками от 200 до 300°C. Сяо Ван, оператор, который только что пришел в эту отрасль, столкнулся с проблемой потери температуры: в прошлый раз, когда он делал корпус для мобильного телефона, он установил 230°C, как обычно, но углы изделия оказались недостающими.
Мастер настроил температуру на 280°C, и проблема была решена мгновенно. Оказывается, тонкостенные детали похожи на "пельмени с тонкой кожей", которые нельзя заполнить при слабом огне; при изготовлении толстостенных оснований для стиральных машин достаточно 220°C. Слишком высокая температура приведет к "сгоранию" материала, а вытянутый шлиц сломается при падении.
В мастерской существует негласное правило: гомополимерный PP следует нагревать на "среднем огне" (220-260°C), а сополимерный PP — на "высоком огне" (240-280°C). Это техническая работа — наблюдать за состоянием расплава в цилиндре: лучше всего, когда он течет как мед, слишком жидкий означает, что температура слишком высокая, а слишком густой — что температура недостаточная.
Опытные мастера могут определить, подходит ли температура, наблюдая за скоростью втягивания шнека невооруженным глазом. Этот уникальный навык делает так, что многие новички не могут научиться даже при наличии термометра контроля температуры.
Температура формы: "невидимый переключатель" качества продукции
Настройка температуры формы — это "невидимый переключатель" качества продукции. Машина для контроля температуры формы в углу мастерской всегда гудит, а температурный диапазон от 10 до 80°C скрывает секрет качества продукции.
Мастер Ли, который делает корпуса бытовой техники, знает это лучше всех: когда машина для контроля температуры формы показывает 60°C, поверхность ящика холодильника блестит как зеркало; когда температура падает до 20°C, хотя скорость производства увеличивается, на поверхности всегда появляются небольшие следы усадки. Он вывел правило: выбирать высокую температуру для внешнего вида, низкую температуру для эффективности, ключ — в назначении продукта.
Статистика станции контроля качества мастерской говорит сама за себя: процент успешных испытаний на падение деталей, произведенных при температуре формы выше 60°C, на 30% выше, чем при производстве при низкой температуре. Но высокая температура также имеет свою цену — на каждый цикл приходится ждать на 5 секунд дольше, что является значительной потерей для производственной линии упаковки с ежедневной производительностью 100,000 штук.
Сейчас в мастерской популярно "зональное управление температурой": для полости формы используется 60°C для обеспечения внешнего вида, а для сердцевины — 30°C для ускорения охлаждения, так что можно учесть и то, и другое.
Хранение материала: "беззаботность" PP и особые меры предосторожности
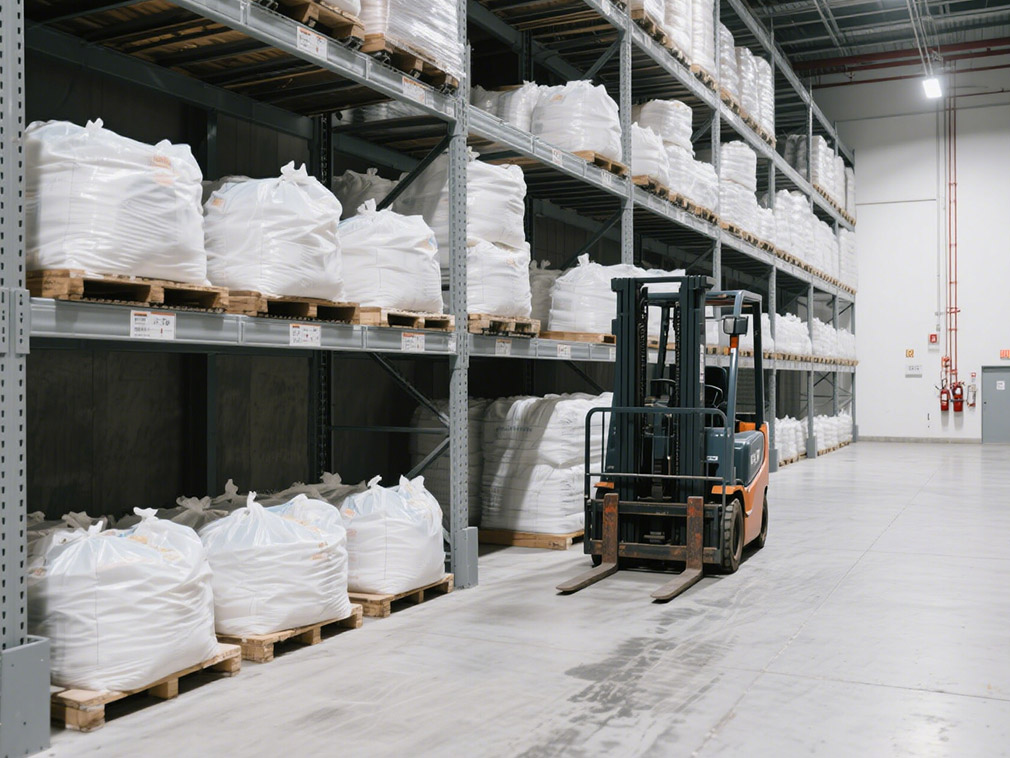
Материал PP считается "беззаботным ребенком" в мастерской, в отличие от нейлона, который нужно сушить каждый день. Опыт Чжан Цзе, кладовщика, заключается в том, что если мешки с материалом PP герметично закрыты и сложены на проветриваемых полках, то в течение трех месяцев проблем не будет.
Но в сезон дождей нужно быть особенно осторожным. В прошлом году партия материалов PP, которая была влажной, имела серебристые полосы на поверхности при литье под давлением, и в итоге ее пришлось понизить в классе. Теперь у входа в мастерскую есть сушильная печь. Влажный материал сушат при температуре 80°C в течение 3 часов. Когда содержание влаги падает ниже 0.02%, его можно использовать нормально. Это экономит много хлопот по сравнению с обработкой нейлоновых материалов.
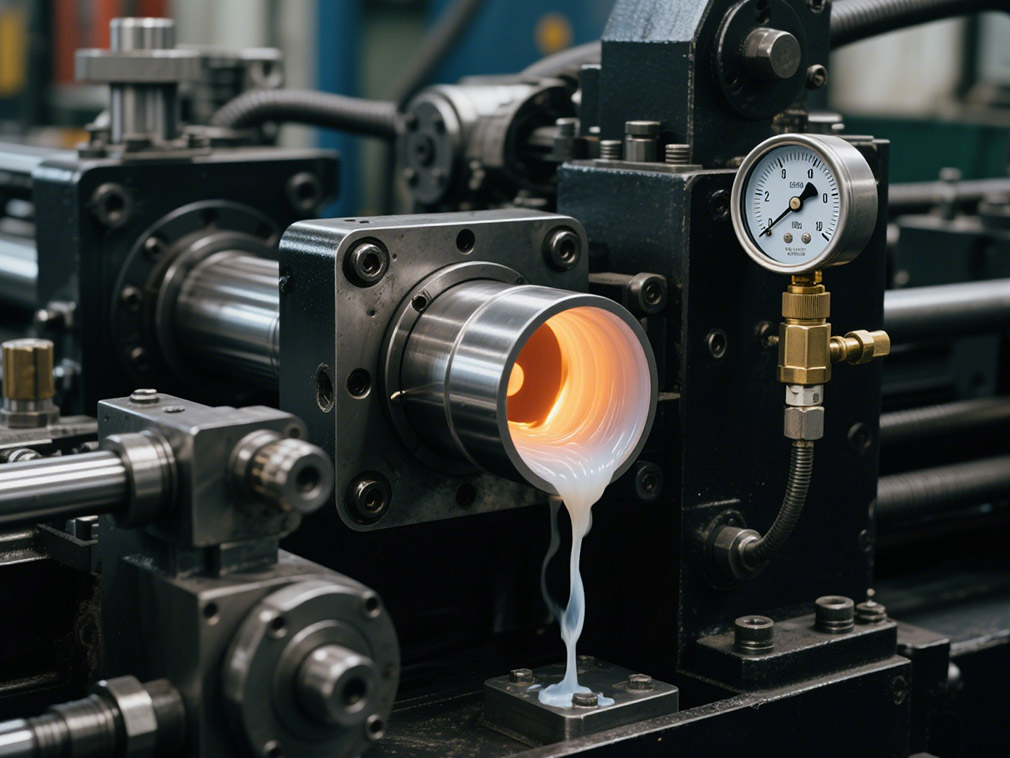
Проблема усадки: ключевая проблема, вызывающая головную боль у техников
Проблема усадки является самой сложной для техников мастерской. Диапазон усадки от 1.5% до 3% может быть разницей между годными и браковыми деталями на точных частях. Производственная линия для автомобильных застежек понесла убытки.
При тех же параметрах усадка толстых стенок почти вдвое больше, чем тонких, что приводит к неравномерной плотности при сборке. Позже техник изменил параметры удержания давления: сначала "запереть" с высоким давлением 120 МПа на 1 секунду, а затем "заполнить" с низким давлением 60 МПа на 10 секунд. Этот трюк значительно стабилизировал коэффициент усадки.
Контроль усадки: процессная настройка и модификация материала работают вместе
В мастерской есть два волшебных средства для борьбы с усадкой: процессная настройка и модификация материала. Метод "ступенчатого удержания давления" часто используется при тестировании формы. Давление увеличивается в зависимости от того, какая часть изделия имеет серьезные следы усадки.
При массовом производстве используются модифицированные материалы. Материалы PP с добавлением 20% талька могут снизить коэффициент усадки до менее 1%, но температуру необходимо увеличить на 20°C, иначе материал не будет впрыскиваться. Сейчас производственная линия точных деталей оснащена системой замкнутого управления температурой формы, и температурная разница контролируется на уровне ±2°C, что значительно улучшает стабильность размеров изделия.
Гибкость: основной принцип литья под давлением PP
На стене мастерской висит лозунг: "Параметры мертвы, люди живы". Для литья под давлением PP нет неизменной формулы. При тестировании новых продуктов параметры приходится корректировать семь-восемь раз.
Например, при изготовлении тонкостенных ланч-боксов нужно быстро ударять и охлаждать, а при изготовлении несущих поддонов — медленно ударять и охлаждать; прозрачные детали боятся пожелтения из-за высокой температуры, а черные детали боятся пятен материала из-за низкой температуры. Преобразование этого опыта в технологические карты, в сочетании с новой системой мониторинга на основе ИИ, увеличило процент годности продукции PP в мастерской на 15% по сравнению с тремя годами назад.
В мире обработки пластмасс литье под давлением PP похоже на мастерство старого мастера. Оно требует точного контроля параметров и накопленного опыта оператора.
Эти колеблющиеся температурные цифры и изменяющиеся кривые давления в конечном итоге превращаются в годные изделия на сборочной линии. Когда вы берете в руки гладкую деталь из PP, подумайте о тщательно контролируемых процессах, стоящих за ней. Именно эти небольшие настройки позволяют материалам из полипропилена раскрыть свою максимальную ценность.
Наша платформа соединяет сотни проверенных китайских поставщиков химической продукции с покупателями по всему миру, способствуя прозрачным сделкам, лучшим бизнес-возможностям и высокоценным партнерствам. Независимо от того, ищете ли вы массовые товары, специализированные химикаты или услуги по индивидуальной закупке, TDD-Global заслуживает доверия как ваш первый выбор.












