
Процессы литья под давлением и экструзии полипропилена (PP)
Полипропилен (PP), универсальный термопласт, широко используется в литье под давлением и экструзии благодаря своим превосходным механическим свойствам, химической стабильности и технологичности. Глубокое понимание его характеристик обработки и параметров процесса имеет решающее значение для повышения качества продукции и эффективности производства.
Ключ к контролю температуры расплава в процессе литья под давлением
В процессе литья под давлением PP контроль температуры расплава является важным этапом. Диапазон температур 200-300°C обеспечивает достаточное плавление молекулярных цепей полипропилена, предотвращая деградацию материала, вызванную чрезмерными температурами.
В реальном производстве температурный градиент необходимо регулировать в зависимости от структуры продукта: для тонкостенных сложных деталей рекомендуется более высокая температура расплава 250-300°C для улучшения текучести; для толстостенных изделий температура может быть установлена в диапазоне 200-250°C для уменьшения внутреннего напряжения, вызванного усадкой при охлаждении.
Стоит отметить, что температура расплава и давление впрыска оказывают синергетический эффект. Высокая температура расплава может уменьшить сопротивление впрыску, что особенно подходит для формования изделий с тонкими линиями или глубокими полостями.
Критическое влияние температуры формы на качество продукции
Выбор температуры формы напрямую влияет на качество внешнего вида и механические свойства продукта. Регулируемый диапазон 10-80°C обеспечивает гибкость для удовлетворения различных потребностей. Когда температура формы контролируется в пределах 10-30°C, быстрое охлаждение может повысить эффективность производства, но также может привести к появлению серебристых полос и отсутствию блеска на поверхности продукта.
Повышение температуры до 50-80°C, хотя и увеличивает цикл охлаждения примерно на 20%, значительно улучшает текучесть расплава и заполнение, увеличивая блеск поверхности продукта более чем на 30%, что особенно подходит для производства внешних деталей, таких как корпуса бытовой техники.
Кроме того, высокая температура формы помогает уменьшить молекулярную ориентацию и минимизировать риск деформации продукта, что особенно важно для деталей, требующих высокой точности размеров.
Факторы, влияющие на усадку формы, и стратегии контроля
Усадка формы PP варьируется от 1,5% до 3%, что требует тщательного учета при проектировании формы. Усадка зависит от множества факторов. Что касается условий обработки, чрезмерно высокая температура расплава может увеличить усадку, тогда как увеличение давления удержания и продление времени удержания могут эффективно ее уменьшить.
Что касается реологии полимера, материалы PP с низкими показателями текучести расплава (MFR) демонстрируют относительно низкую усадку, поскольку их молекулярные цепи более переплетены, что приводит к более стабильным изменениям объема после охлаждения. Толщина готового изделия оказывает еще более значительное влияние: усадка в областях с толстыми стенками обычно превышает на 50% усадку в областях с тонкими стенками.
Это связано с более медленными скоростями охлаждения в толстых областях и более рыхлой молекулярной структурой. Поэтому при проектировании крупных изделий из PP необходима оптимизация структуры (например, добавление ребер жесткости) и корректировка процесса для балансировки различий в усадке в разных областях и обеспечения соответствия размеров изделия допустимым стандартам.
Специальный процесс литья под давлением для вспененного полипропилена (EPP)
Литье под давлением вспененного полипропилена (EPP) — это специализированный процесс, который использует физический вспенивающий агент (например, углекислый газ или азот), чтобы раствориться и расшириться в расплаве, создавая пенопластовый продукт с закрытой ячеистой структурой.
Материал EPP имеет низкую плотность (обычно от 10 до 300 кг/м³), отличные амортизирующие свойства и на 100% подлежит переработке, что делает его идеальным для массового производства упаковочных материалов, компонентов автомобильных сидений и других изделий. По сравнению с традиционным литьем под давлением, формование EPP требует специализированного оборудования для высоконапорного вспенивания.
Точный контроль скорости впрыска вспенивающего агента, температуры расплава и давления формы обеспечивает равномерное распределение ячеек. Его возможности непрерывного производства могут увеличить эффективность производства более чем на 30%, одновременно снижая расход материалов, что соответствует тенденции к легкому и экологически чистому производству.
Параметры процесса и контроль качества при экструзии труб
В области экструзии PP различные типы продукции имеют специфические требования к процессу. При экструзии труб температура расплава обычно контролируется в диапазоне 200-230°C. Этот диапазон температур обеспечивает хорошую текучесть материала, предотвращая появление следов ожогов на внутренней стенке трубы, вызванных чрезмерно высокими температурами.
Конструкция шнека с коэффициентом сжатия 3:1 обеспечивает тщательную пластификацию сырья, гарантируя равномерную толщину стенки трубы. В процессе экструзии важно согласовать скорость вытягивания с скоростью экструзии. Обычно скорость вытягивания немного превышает скорость экструзии на 1-2%, чтобы устранить внутреннее напряжение в трубе и улучшить ее кольцевую жесткость.
Различия в процессах экструзии для пленочных изделий
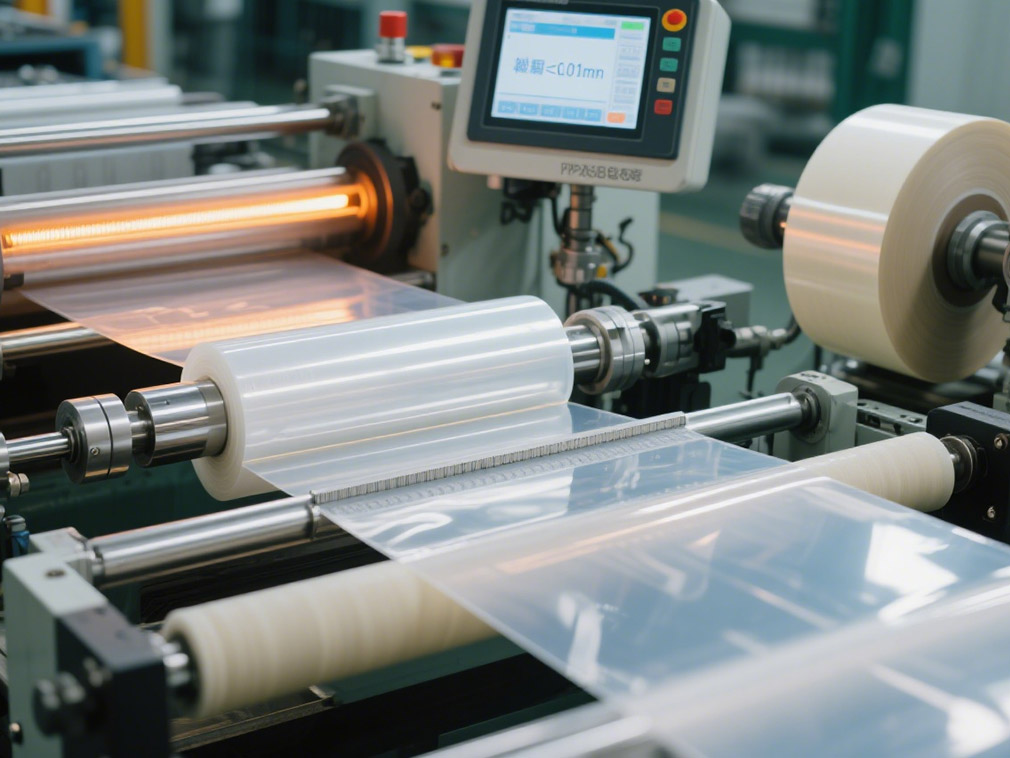
Хотя процессы экструзии для выдувной пленки и литой пленки имеют сходства, они сосредоточены на разных аспектах. Выдувная пленка использует методы верхнего, нижнего или плоского выдувания, с температурами расплава в диапазоне 200-250°C. Поперечная прочность пленки на растяжение контролируется путем регулировки коэффициента раздувания (обычно 2-4). Литая пленка, с другой стороны, экструдируется через плоскую матрицу и затем непосредственно охлаждается для формирования.
Ее температура расплава немного выше (230-280°C), чтобы обеспечить более гладкую поверхность и более равномерную толщину. Пленки PP, произведенные обоими процессами, обладают высокой прозрачностью и отличной устойчивостью к разрыву, и широко используются в упаковке продуктов питания.
Высокие требования к точности при экструзии изоляции кабелей
Экструзия PP для изоляции кабелей требует чрезвычайно высокой точности процесса. Температура цилиндра устанавливается в диапазоне 180-205°C. Этот более низкий температурный диапазон снижает термическое окислительное разложение материала PP и обеспечивает стабильные электрические свойства. Поскольку при экструзии кабелей часто используется вторичное сырье (переработанный материал), его необходимо сушить при температуре 105-110°C в течение трех часов для удаления влаги и предотвращения появления пузырей или отверстий в изоляции.
Кроме того, скорость экструзии должна быть строго синхронизирована со скоростью вытягивания сердцевины кабеля, чтобы обеспечить допуск толщины изоляции в пределах ±0,02 мм для соответствия стандартам электрической безопасности.
Тенденции развития в обработке PP
В целом, как литье под давлением, так и экструзия PP требуют точного контроля параметров, таких как температура, давление и скорость, в зависимости от свойств материала и требований к продукту. С непрерывным развитием модифицированных материалов PP (таких как армированный PP и огнестойкий PP) их технологии обработки также постоянно оптимизируются, и они будут демонстрировать потенциал для применения в более высокотехнологичных областях в будущем.
Наша платформа соединяет сотни проверенных китайских поставщиков химической продукции с покупателями по всему миру, способствуя прозрачным сделкам, лучшим бизнес-возможностям и высокоценным партнерствам. Независимо от того, ищете ли вы массовые товары, специальные химикаты или услуги по индивидуальной закупке, TDD-Global заслуживает быть вашим первым выбором.












