
ПЭТ против ПБТ: ключевые различия, области применения и выбор материала
При выборе инженерных пластиков ПЭТ (полиэтилентерефталат) и ПБТ (полибутилентерефталат) часто путают из-за их схожих названий и химических структур. Однако в крупномасштабном производстве и конечных применениях различия в характеристиках этих двух полиэфирных материалов определяют их пригодность для совершенно разных промышленных сценариев.
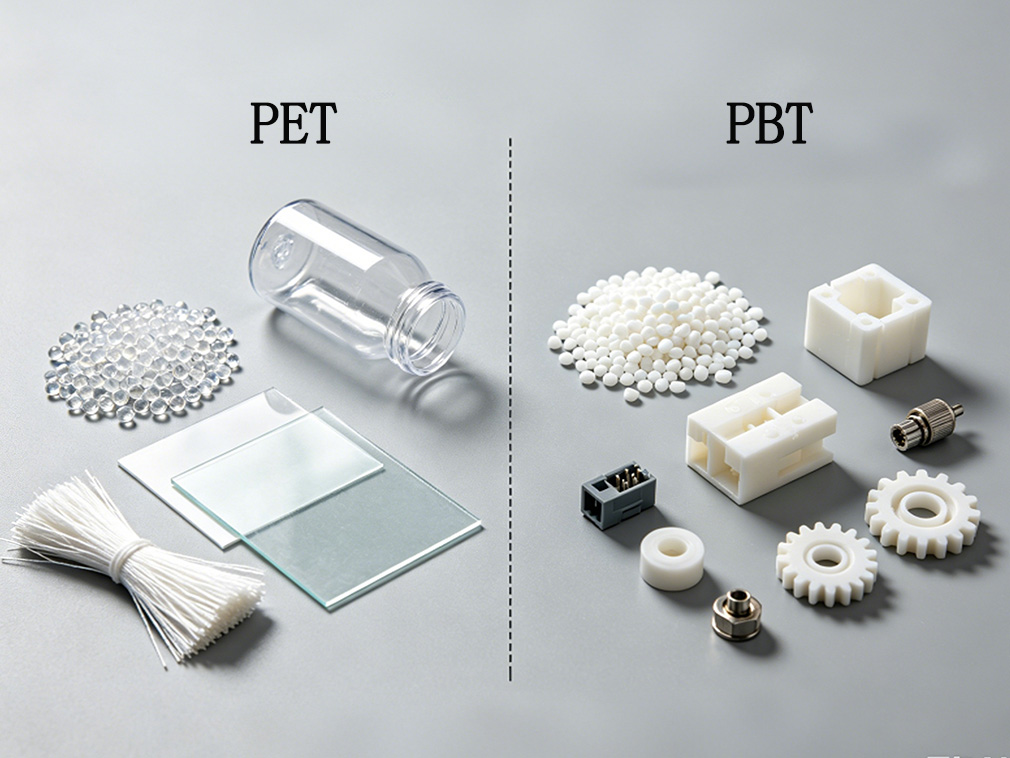
I. Основные различия в химической структуре
И ПЭТ, и ПБТ имеют общим мономерным компонентом терефталевую кислоту. Различие заключается в длине сегментов гликолевой цепи. ПЭТ образуется путем поликонденсации терефталевой кислоты и этиленгликоля. Повторяющиеся сегменты гликолевой цепи содержат только две метиленовые группы, что приводит к жесткой молекулярной цепи с ограниченными конформационными изменениями. ПБТ получают путем полимеризации терефталевой кислоты и 1,4-бутандиола.
Гликолевая углеродная цепь удлиняется до четырех метиленовых групп, что придает молекулярной цепи большую гибкость и подвижность. Именно это различие в гибкости сегментов цепи вызывает значительные различия в кинетике кристаллизации, термодинамическом поведении и макроскопическом механическом отклике, и это не просто разница в одной букве в названии.
II. Поведение кристаллизации определяет эффективность формования и оптические свойства
ПЭТ, благодаря своей высокой жесткости сегментов цепи, имеет относительно низкую скорость кристаллизации. При быстром охлаждении расплава молекулярные цепи не успевают аккуратно укладываться, легко образуя метастабильную аморфную структуру, что приводит к макроскопически прозрачному состоянию. На основе этой характеристики ПЭТ широко используется в прозрачной упаковке, пленках и преформах; производство этих прозрачных продуктов обычно осуществляется методом низкотемпературного холодного формования для активного подавления кристаллизации.
Напротив, при производстве стекловолокном усиленных кристаллических деталей из ПЭТ, чтобы улучшить кристалличность и контролировать усадку и деформацию после формования, форма часто должна быть нагрета до 120–140℃, а также требуется более длительное время охлаждения и выдержки. Если температура формы недостаточна, продукт склонен к непрерывной усадке и изменению размеров.
Гибкие молекулярные цепи ПБТ делают его скорость кристаллизации значительно выше, чем у ПЭТ. Температуры формы всего 40–80℃ достаточно для быстрой кристаллизации и формования, что значительно сокращает цикл формования, делая его подходящим для крупномасштабного, многокавитного прецизионного литья под давлением. Быстрая кристаллизация также дает преимущества, такие как гладкая поверхность и высокая повторяемость размеров, что особенно важно для таких продуктов, как разъемы, корпуса реле и корпуса датчиков.
III. Компромиссы в термических свойствах и границы для инженерных применений
С точки зрения кратковременной термостойкости, температура плавления ПЭТ (примерно 254–258℃) выше, чем у ПБТ (примерно 224–230℃). Однако долгосрочная рабочая температура не может быть определена только температурой плавления.
Температура стеклования (Tg) аморфного ПЭТ составляет примерно 75℃, тогда как у аморфного ПБТ она составляет всего примерно 20–25℃, что значительно ниже комнатной температуры. Оба являются полукристаллическими полимерами; при комнатной температуре аморфная область ПБТ уже находится в высокоэластичном состоянии, демонстрируя более высокую подвижность сегментов цепи и превосходную прочность. Однако непрерывная кристаллическая фаза внутри материала обеспечивает основную жесткость, предотвращая общее размягчение и разрушение из-за Tg ниже комнатной температуры.
После модификации с добавлением стекловолокна температура теплового искажения (HDT) обоих материалов может быть значительно увеличена. При одинаковом содержании стекловолокна температура теплового искажения у стекловолокном усиленного ПЭТ обычно выше, чем у усиленного ПБТ. Некоторые марки усиленного ПБТ на рынке могут иметь HDT выше 200℃ и имеют зрелые применения в автомобильных электронных компонентах управления и средне- и высокотемпературных электронных средах.
При выборе материалов важно учитывать: для условий непрерывной высокой температуры и длительного ползучего напряжения следует отдавать приоритет сравнению данных усиленного ПЭТ и ПБТ одинаковых спецификаций; не следует предполагать, что ПБТ обладает лучшей размерной стабильностью при высокой температуре.
Особенно важно отметить, что ПЭТ и ПБТ оба относятся к семейству полиэфиров, и эфирные связи в их молекулярной основе склонны к гидролизу. Скорость гидролиза значительно увеличивается с повышением температуры и влажности. Длительное воздействие влажной и горячей среды, особенно горячей воды выше 60℃ и условий циклической высокой влажности, постепенно ухудшает их механические свойства. Поэтому для продуктов, находящихся в длительном контакте с горячей водой или в условиях постоянной влажности и высокой температуры, приоритет следует отдавать модифицированным маркам, устойчивым к гидролизу, что является необходимым условием для обеспечения длительного срока службы.
IV. Дополняющие механические свойства и критерии выбора
По сравнению с неусиленной чистой смолой, ПЭТ обладает более высокой прочностью на растяжение и модулем изгиба, отличной устойчивостью к ползучести и меньшей деформацией при длительной непрерывной нагрузке, что делает его подходящим для конструктивной поддержки и несущих рам. Чистый ПЭТ имеет относительно низкую ударную прочность с надрезом и высокую чувствительность к надрезам; большинство несущих конструктивных компонентов требуют модификации для повышения устойчивости к трещинам.
Чистый ПБТ имеет меньшую жесткость, чем ПЭТ, но его ударная прочность с надрезом естественно выше — ударная прочность ПБТ с надрезом в консольной балке составляет примерно 4–6 кДж/м², тогда как у ПЭТ — примерно 2–4 кДж/м². Основные преимущества ПБТ заключаются в его превосходной усталостной прочности и устойчивости к повторяющимся изгибам как при комнатной, так и при низкой температуре, а также в его более легком снятии внутренних напряжений при формовании. После модификации и рецептуры ПБТ может достичь гибкого баланса между жесткостью и прочностью и обычно используется в шестернях, зажимах, крепежах и эластичных разъемах.
V. Ключевые моменты контроля процесса
Температуры обработки ПЭТ в цилиндре обычно устанавливаются в диапазоне 260–290℃, с узким технологическим окном, и он очень чувствителен к следам влаги. Влага может вызывать гидролиз эфирных связей при высоких температурах, что приводит к снижению прочности расплава, появлению серебристых полос на готовом изделии и увеличению хрупкости. Стандарты контроля варьируются в зависимости от применения: для прядения и высоковязкого, тонкостенного, высококачественного инженерного ПЭТ обычно требуется содержание влаги ≤50ppm (0,005%); для обычного литья под давлением бутылочного ПЭТ, чтобы предотвратить снижение внутренней вязкости, содержание влаги после сушки обычно должно быть ≤30–50ppm (0,003%–0,005%); для некоторых некритичных модифицированных ПЭТ с менее строгими требованиями к вязкости это может быть ослаблено до ≤200ppm (0,02%). Компании должны разрабатывать соответствующие спецификации сушки на основе класса продукта.
Диапазон температур обработки ПБТ варьируется в зависимости от рецептуры: неусиленная чистая смола — примерно 235–265℃, а марки, усиленные стекловолокном, могут достигать 240–280℃. ПБТ обладает отличной текучестью расплава, требуя меньшего давления заполнения для формования; обычные условия сушки составляют 120℃ в течение 3–4 часов. Хотя ПБТ немного менее чувствителен к влаге, чем ПЭТ, недостаточная сушка все же может вызвать дефекты внешнего вида и ухудшение механических свойств. Строгое соблюдение процесса сушки является основой для поддержания стабильного уровня выхода продукции.
VI. Логика выбора материалов для конкретных приложений
Для международного рынка выбор материалов должен основываться на функциональных требованиях конечного продукта. Если основными требованиями продукта являются высокая прозрачность, отличные газонепроницаемые свойства, низкая стоимость массового производства и совместимость с зрелыми системами переработки, такими как бутылки для напитков, упаковка для продуктов питания, полиэфирные волокна и прозрачные листы, предпочтение отдается ПЭТ. Текущие технологии физической и химической переработки ПЭТ после потребления являются зрелыми, а глобальная цепочка поставок rPET (переработанного ПЭТ) хорошо развита, что соответствует тенденции закупок в рамках циркулярной экономики.
Если продукт отдает приоритет высокой эффективности формования, стабильной точности размеров, отличной усталостной прочности и прочности, а также способности выдерживать умеренные длительные температуры, типичными применениями являются автомобильные электронные разъемы, промышленные реле и обычные изоляционные рамы двигателей. В этих случаях основным решением является усиленный или модифицированный ПБТ.
Для компонентов управления теплом в новых энергетических транспортных средствах (электронные водяные насосы, многопозиционные клапаны и т. д.) и конструктивных компонентов, подвергающихся длительным высоким температурам, необходимо комплексное оценивание с учетом непрерывной рабочей температуры и статической нагрузки на ползучесть. В некоторых приложениях стекловолокном усиленный ПЭТ демонстрирует лучшую долгосрочную термостойкость и устойчивость к ползучести, и ПБТ не должен быть выбором по умолчанию.
Кроме того, смеси ПЭТ/ПБТ могут сбалансировать стоимость и общую производительность и широко используются во многих функциональных компонентах автомобилей и бытовой техники.
VII. Устойчивость к погодным условиям на открытом воздухе и соответствие требованиям
И ПЭТ, и ПБТ в базовых смолах имеют ограниченную устойчивость к УФ-излучению. Длительное использование на открытом воздухе может привести к пожелтению, образованию мелового налета на поверхности и постепенному снижению механических свойств. Для продуктов, экспортируемых в регионы с сильным солнечным излучением, рекомендуется добавлять в рецептуру УФ-абсорберы и светостабилизаторы или использовать защитное покрытие.
Одновременно в B2B-торговле требуется одновременная проверка требований к соответствию: разрешения на контакт с пищевыми продуктами, рейтинги огнестойкости (UL94 V-0), RoHS, REACH и т. д., и важно заранее подтвердить, что выбранные марки имеют полные и действительные сертификаты.
Выбор материалов и решений для процессов не может основываться на простых аналогиях, основанных на опыте, а должен быть выведен шаг за шагом из молекулярной структуры, реологических свойств при обработке и реальных условий эксплуатации. Четкое различие в характеристиках между ПЭТ и ПБТ может помочь компаниям выбрать решения, которые сбалансируют надежность и конкурентоспособность по стоимости в рамках глобальной системы цепочки поставок.
Наша платформа соединяет сотни проверенных китайских поставщиков химической продукции с покупателями по всему миру, способствуя прозрачным сделкам, лучшим бизнес-возможностям и высокоценным партнерствам. Независимо от того, ищете ли вы массовые товары, специализированные химикаты или услуги по индивидуальным закупкам, TDD-Global заслуживает доверия как ваш первый выбор.












