
Технологии переработки термопластика ПЭТ
ПЭТ, благодаря своим превосходным термопластическим свойствам и текучести расплава, совместим с основными методами обработки термопластов, такими как литье под давлением, экструзия, выдувное формование и прядение. Однако требования к производительности обработки для различных процессов значительно различаются, что требует точного согласования параметров процесса и свойств материала для достижения эффективного формования.
(I) Литье под давлением: баланс между высокой текучестью и быстрой кристаллизацией
Литье под давлением является основным процессом для производства структурных деталей из ПЭТ (например, автомобильных соединителей и корпусов бытовой техники). Этот процесс предъявляет строгие требования к текучести расплава, скорости кристаллизации и термической стабильности ПЭТ.
Скорость текучести расплава (MFR, 280°C/2.16кг) чистого ПЭТ обычно составляет 10-30г/10мин, что соответствует требованиям заполнения большинства тонкостенных, простых по структуре изделий. Однако для изделий с толщиной стенки менее 1 мм или сложными полостями необходимо увеличить MFR (до 30-50г/10мин) для улучшения текучести.
Например, компания по производству электроники, изготавливающая микроразъемы из ПЭТ (толщина стенки 0.8 мм), использовала высокотекучий ПЭТ с MFR 40г/10мин, в сочетании с температурой впрыска 280-290°C и давлением впрыска 80-100МПа. Это позволило полностью заполнить полость и снизить процент дефектов с 15% до 3%.
ПЭТ кристаллизуется медленно (время полукристаллизации чистого ПЭТ составляет примерно 10-20 минут). Если после литья под давлением охлаждение происходит слишком быстро, легко образуется аморфная структура, что приводит к высокой усадке (обычно 1.5%-2.5%) и низкой термостойкости (температура теплового искажения ниже 70°C).
Поэтому температура формы должна контролироваться в процессе литья под давлением (обычно 80-120°C). Используя подход "высокая температура формы для ускорения кристаллизации", кристалличность изделия увеличивается до 30%-45%, температура теплового искажения повышается до 85-100°C, а усадка снижается до 1.0%-1.5%.
Например, при производстве крышек для кофейных чашек из ПЭТ температура формы устанавливается на уровне 110°C, что приводит к изделию с кристалличностью 42%. Оно не деформируется после погружения в горячую воду при 95°C. Однако изделие при комнатной температуре (25°C) имеет только 18% кристалличности и легко размягчается и деформируется после погружения в горячую воду.
(II) Выдувное формование: синергия прочности расплава и направленного растяжения
Выдувное формование (особенно процесс литья с растяжением и выдувом) является ключевым процессом для производства бутылок из ПЭТ (бутылки для напитков, косметики), требующим от ПЭТ отличной прочности расплава и растяжимых свойств. Процесс литья с растяжением и выдувом состоит из трех этапов: литье преформы - нагрев и растяжение - выдувное формование.
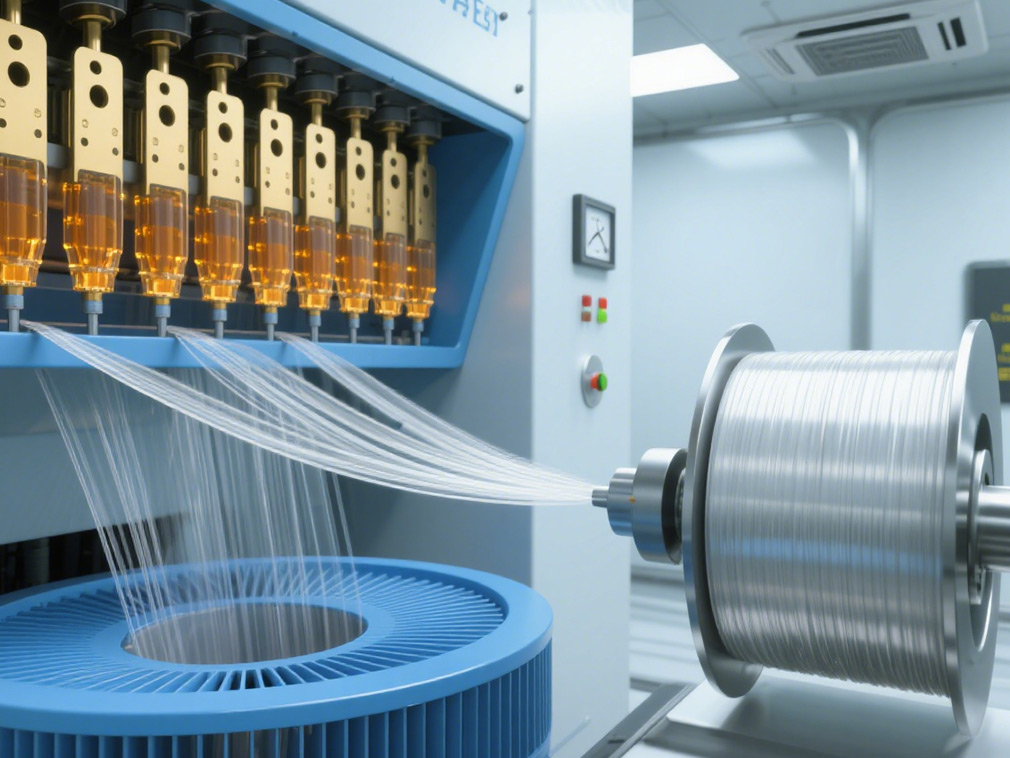
Качество преформы напрямую определяет характеристики конечной бутылки: преформа должна иметь равномерную толщину стенки (≤5%), быть свободной от пузырьков и примесей, а также иметь кристалличность 5%-10%. (Чрезмерная кристалличность может привести к трещинам при растяжении, а слишком низкая кристалличность может привести к неравномерному растяжению.) На этапе растяжения температура растяжения ПЭТ должна быть точно контролирована в пределах "высокоэластичного диапазона" (обычно 85-100°C) между температурой стеклования (Tg, примерно 70°C) и температурой кристаллизации (Tc, примерно 120°C).
При этой температуре молекулярные цепи ПЭТ демонстрируют отличную пластичность, позволяя осевое растяжение в 2.5-3.5 раза и радиальное растяжение в 3.0-4.0 раза.
Такое ориентированное выравнивание молекулярных цепей улучшает прочность и барьерные свойства бутылки. Например, при производстве бутылки для газированных напитков объемом 1.5 л осевое растяжение 3.2 и радиальное растяжение 3.8 обеспечивают прочность на растяжение 65 МПа и коэффициент кислородного барьера (OTR) 1.8 cc/(м²・день・атм), что соответствует 12-месячному сроку хранения газированных напитков. Недостаточная прочность расплава является основной проблемой при выдувном формовании ПЭТ, особенно при производстве бутылок большого объема (≥5 л) или с тонкими стенками.
Это может легко привести к "растяжению" (когда преформа провисает под собственным весом после нагрева, что приводит к неравномерной толщине стенки). Добавление 0.5%-2% длинноцепочечных разветвленных агентов (например, диизоцианатов) или нанонаполнителей (например, нано-SiO₂) может значительно улучшить прочность расплава ПЭТ. Например, ПЭТ с 1.5% нано-SiO₂ увеличивает прочность расплава на 60% по сравнению с чистым ПЭТ, что позволяет успешно формовать бутылки большого объема 5 л с вариацией толщины стенки в пределах 3%.
(III) Прядение: обеспечение однородности расплава и прочности на растяжение
ПЭТ является основным сырьем для синтетических волокон (полиэстер), и процесс плавления и прядения предъявляет чрезвычайно высокие требования к однородности расплава, термической стабильности и прочности на растяжение. В процессе прядения ПЭТ должен быть полностью расплавлен при температуре 285-295°C, и расплав должен быть свободен от гелевых частиц. (Если во время полимеризации происходит локальное сшивание, образуются гелевые частицы, что приводит к разрыву при прядении.) Поэтому внутреннюю вязкость (IV) ПЭТ необходимо строго контролировать (обычно 0.60-0.65 дЛ/г, с отклонением ≤0.02 дЛ/г) для обеспечения равномерного потока расплава.
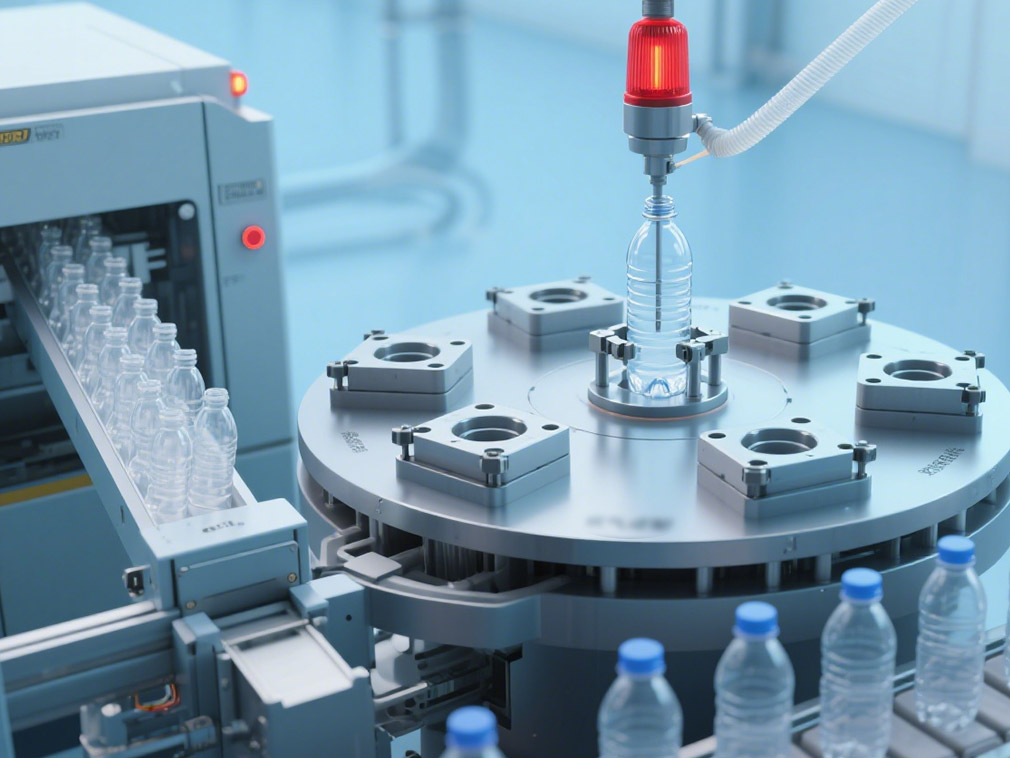
На этапе прядения и растяжения новообразованные волокна ПЭТ подвергаются термическому растяжению в 2-4 раза (при температуре растяжения 100-130°C), чтобы выровнять молекулярные цепи вдоль оси волокна и повысить прочность волокна.
Сухая прочность на разрыв чистого волокна ПЭТ составляет примерно 4.5 cN/dtex. Добавление 0.3%-0.5% антиоксидантов (например, затрудненных фенолов) и смазочных материалов (например, стеарамида) может уменьшить разрыв молекулярных цепей во время растяжения, увеличивая прочность на разрыв до 5.0-5.5 cN/dtex.
Удлинение при разрыве остается стабильным на уровне 20%-25%, что соответствует требованиям к прочности волокон для текстильных тканей. Например, текстильная компания использует полиэфирную пряжу, изготовленную из модифицированного ПЭТ, и полученная ткань имеет на 15% более высокую прочность на разрыв, чем обычная полиэфирная ткань, а также обладает превосходной устойчивостью к истиранию.
Наша платформа соединяет сотни проверенных китайских поставщиков химической продукции с покупателями по всему миру, способствуя прозрачным сделкам, лучшим бизнес-возможностям и высокоценным партнерствам. Независимо от того, ищете ли вы массовые товары, специализированные химикаты или услуги по индивидуальной закупке, TDD-Global заслуживает вашего доверия как первый выбор.












