
Обработка ПЭТ: Техники и ключевые моменты
Как термопластичный полиэфирный материал с отличными характеристиками, полиэтилентерефталат (ПЭТ) занимает важное место во многих областях, таких как упаковка, электроника и автомобили, благодаря своей превосходной механической прочности, прозрачности, устойчивости к химической коррозии и возможности переработки.
Его гибкость в производительности обработки делает его «мастером на все руки» в промышленном производстве. Его адаптивность к различным методам обработки, таким как литье под давлением, экструзия и выдувное формование, предоставляет возможность для производства разнообразной продукции.
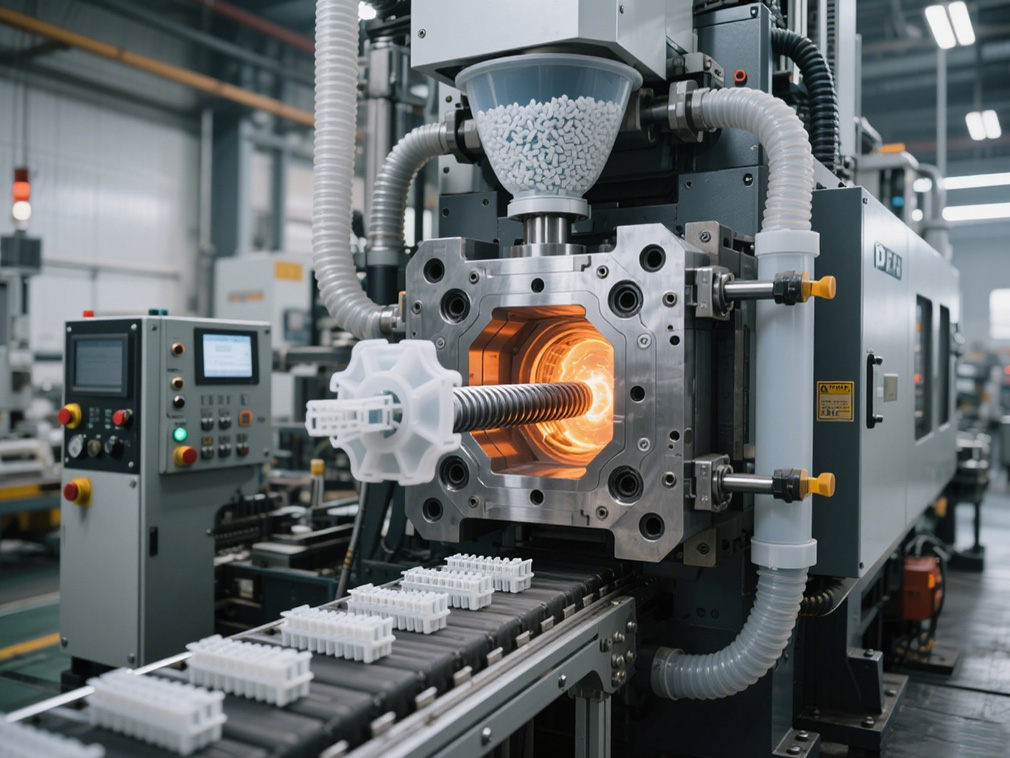
Процесс литья под давлением ПЭТ широко используется в производстве сложных структурных изделий благодаря своей высокой эффективности и гибкости. Во время процесса литья под давлением ПЭТ расплав обладает хорошей текучестью и может точно заполнять полость формы, что подходит для изготовления электронных разъемов, внутренних деталей автомобилей, корпусов бытовой техники и других точных деталей.
Ключ к процессу литья под давлением заключается в точном контроле температуры, давления и времени выдержки: температура цилиндра обычно устанавливается в пределах 260-300℃, чтобы материал полностью расплавился, но не разлагался; давление впрыска необходимо регулировать в зависимости от толщины и сложности изделия, обычно в пределах 80-150МПа, чтобы обеспечить плавное заполнение формы расплавом; на этапе выдержки необходимо поддерживать соответствующее давление, чтобы уменьшить усадку изделия и внутренние напряжения.
Стоит отметить, что скорость охлаждения изделий, изготовленных методом литья под давлением, существенно влияет на их характеристики. Быстрое охлаждение может повысить кристалличность изделия и улучшить его механическую прочность, но слишком быстрое охлаждение может привести к концентрации внутренних напряжений, которые необходимо устранить посредством последующей отжиговой обработки.
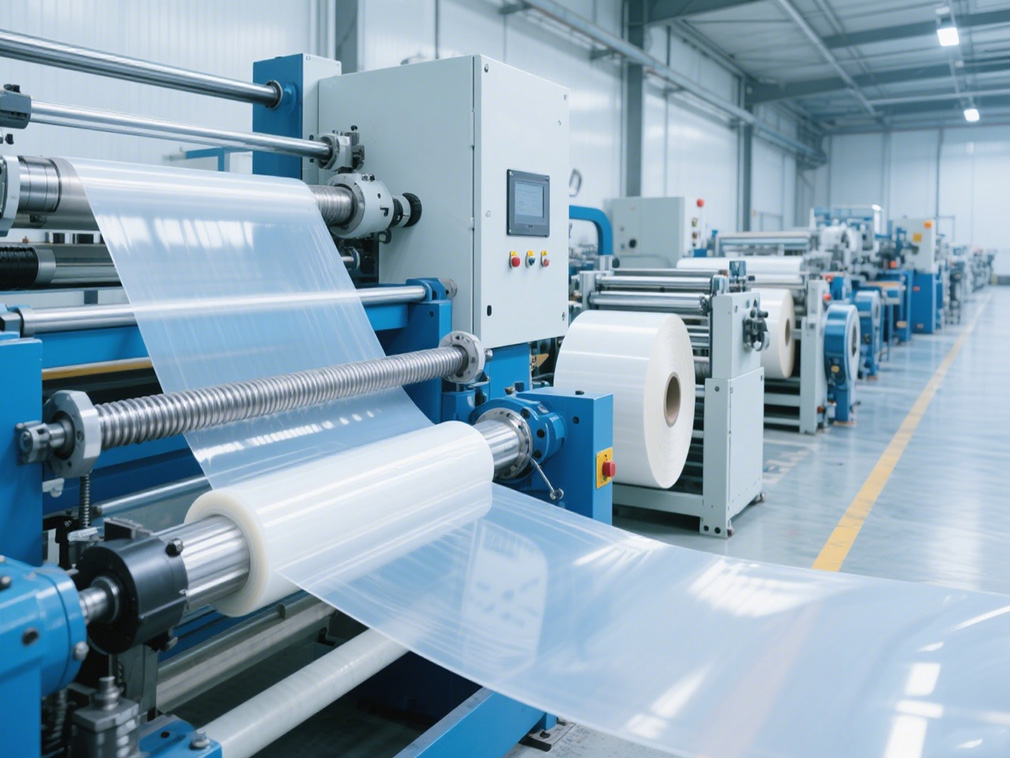
Экструзионная обработка является еще одним основным методом формования ПЭТ, особенно при производстве пленки и листов. Во время экструзионного формования сырье ПЭТ подается шнеком, плавится и пластицируется, а затем экструдируется в непрерывные листы или пленки через различные типы головок штампов.
Среди них, биаксиально ориентированная ПЭТ-пленка (BOPET) является типичным высококачественным продуктом экструзионной обработки. Ее производство проходит через два этапа: продольное растяжение и поперечное растяжение. Благодаря эффекту ориентации значительно улучшаются прочность на растяжение, прозрачность и барьерные свойства пленки. Она широко используется в упаковке продуктов питания, печатных композитах, электронной изоляции и других областях.
Для обычных листов их можно непосредственно термоформовать после экструзии. Посредством нагрева, размягчения, штамповки формы и других этапов изготавливаются контейнеры различных форм, такие как одноразовые ланч-боксы, фруктовые лотки и т.д. Преимущество технологии термоформования заключается в том, что она позволяет быстро реализовать массовое производство изделий сложной формы.
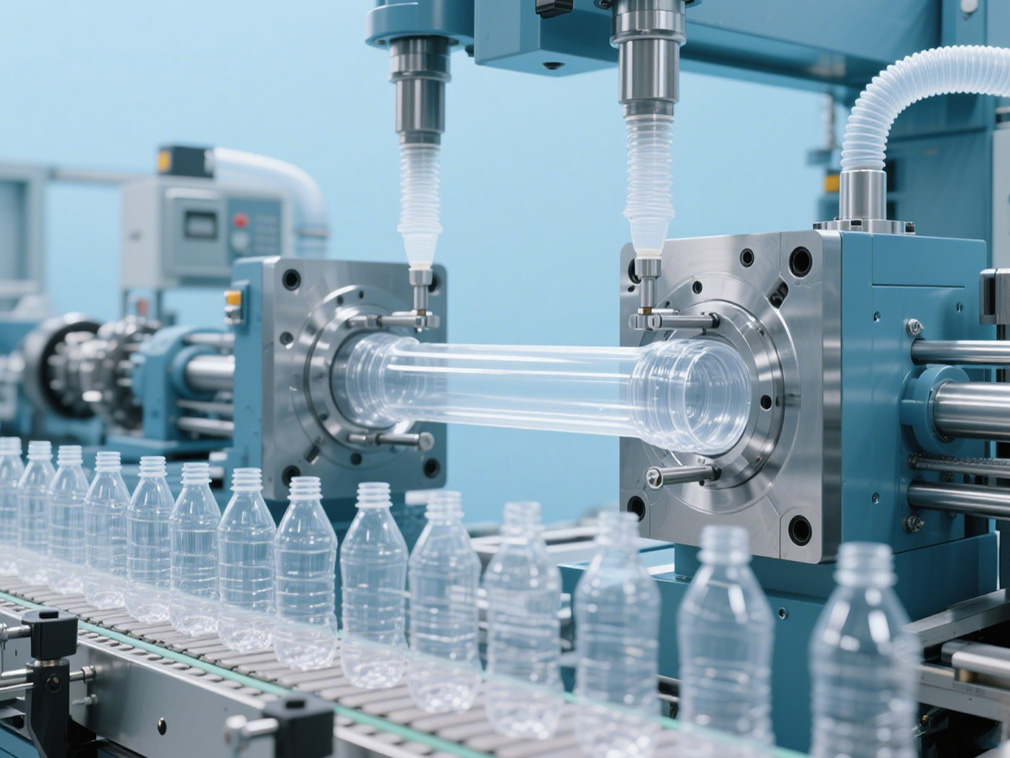
Выдувное формование является основным процессом производства прозрачных бутылок из ПЭТ. Процесс включает два основных этапа: подготовка преформы и выдувное формование. Сначала расплавленный ПЭТ формируется в трубчатую преформу с помощью экструдера или машины для литья под давлением, затем преформа перемещается в форму для выдувного формования. Сжатый воздух вводится для расширения преформы и прилегания к внутренней стенке формы. После охлаждения и формования получается прозрачная бутылка с точной формой и размером.
Процесс выдувного формования предъявляет высокие требования к прочности расплава ПЭТ. Необходимо контролировать распределение молекулярного веса и температуру обработки, чтобы обеспечить, что преформа не ломается и не деформируется во время процесса выдувного формования.
В настоящее время бутылки, изготовленные методом выдувного формования из ПЭТ, занимают доминирующее положение на рынке упаковки напитков. От бутылок для минеральной воды до бутылок для газированных напитков — их превосходная прозрачность, герметичность и легкость полностью проявляются. В то же время они также широко используются в упаковке косметики, фармацевтической упаковке и других областях.
Во время процесса обработки ПЭТ сушка является ключевым предварительным процессом для обеспечения качества продукции. ПЭТ содержит эфирные группы в молекулярной цепи и обладает сильной гигроскопичностью. Он легко впитывает влагу из воздуха во время хранения и транспортировки.
Если материал обрабатывается напрямую, влага приведет к гидролизу и разложению ПЭТ при высокой температуре, что вызовет снижение молекулярной массы материала, а изделие будет иметь дефекты, такие как пузырьки, серебристые полосы и трещины. В то же время прозрачность и механические свойства также значительно снизятся.
Следовательно, сырье ПЭТ должно быть полностью высушено перед обработкой. Рекомендуется сушить его при 120℃ в течение 2-4 часов. Конкретное время необходимо корректировать в зависимости от содержания влаги в сырье. Для сушки обычно используется сушилка с циркуляцией горячего воздуха или осушительная сушилка.
Необходимо обеспечить равномерную температуру в сушильной камере, чтобы избежать локального перегрева, окисления и изменения цвета сырья. В то же время следует обеспечить хорошую герметичность, чтобы высушенное сырье не впитывало влагу снова.
Разумное использование регранулята является важной мерой для достижения переработки ресурсов в процессе обработки ПЭТ. Регранулят главным образом получается из отходов, литниковых материалов и некондиционных продуктов, образующихся в процессе обработки.
После дробления и сортировки его можно повторно смешивать в новые материалы для использования. Практика показывает, что соотношение смешивания переработанного ПЭТ можно контролировать на уровне максимум 25%, и в пределах этого диапазона это не окажет значительного влияния на характеристики продукта.
Однако следует отметить, что регранулят необходимо строго очищать для удаления примесей и загрязнений. В то же время размер частиц после дробления должен соответствовать новому материалу, чтобы обеспечить равномерность смешивания.
Если доля вторичного материала слишком высока, механические свойства материала, такие как ударная прочность и прочность на растяжение, будут снижаться, а нестабильность потока расплава во время обработки может увеличиться, что повлияет на точность формования и качество внешнего вида продукта. Разумное использование вторичного материала может не только снизить производственные затраты, но и уменьшить выбросы отходов, что соответствует концепции развития зеленого производства и циркулярной экономики.
Во время обработки ПЭТ следует также уделять внимание согласованному контролю параметров процесса. Различные методы обработки предъявляют разные требования к таким параметрам, как температура, давление и скорость, которые необходимо точно настраивать в соответствии с характеристиками продукта и производительностью оборудования.
Например, при литье под давлением температура цилиндра обычно контролируется в пределах 250-290℃, а температура формы — 40-80℃; скорость вращения шнека и скорость вытяжки при экструзии должны быть согласованы для обеспечения равномерной толщины изделия; давление выдувания и время выдувания при выдувном формовании напрямую влияют на распределение толщины стенок и точность размеров бутылки. Кроме того, регулярное обслуживание оборудования для обеспечения целостности ключевых компонентов, таких как шнеки и головки матрицы, также является важной мерой для обеспечения стабильности обработки.
В заключение, полиэтилентерефталат занимает незаменимое место в современной промышленной производстве благодаря своим разнообразным методам обработки и превосходным характеристикам. Освоив особенности литья под давлением, экструзии, выдувного формования и других технологий обработки, строго контролируя условия сушки и рационально используя вторичное сырье, можно полностью использовать преимущества материала ПЭТ для производства различных высококачественных изделий.
С непрерывным развитием технологий зеленого производства технология обработки ПЭТ будет продолжать оптимизироваться в направлении большей эффективности, большей экологичности и большей точности, обеспечивая мощную поддержку развития таких отраслей, как упаковка, электроника и автомобили.
Наша платформа соединяет сотни проверенных китайских поставщиков химической продукции с покупателями по всему миру, способствуя прозрачным сделкам, лучшим бизнес-возможностям и ценным партнерствам. Независимо от того, ищете ли вы массовые товары, специализированные химикаты или услуги по индивидуальным закупкам, TDD-Global заслуживает доверия как ваш первый выбор.












