
Переработка ПЭТ: Основы, Техники
1. Основные характеристики и требования к предварительной обработке при переработке ПЭТ
Как полукристаллический термопластик, ПЭТ имеет высокую температуру плавления (250-260℃), хорошую механическую прочность и прозрачность, но его технологические свойства чрезвычайно чувствительны к влажности. Этап предварительной обработки перед переработкой напрямую влияет на качество готового изделия:
Основная технология обработки сушки
Принцип: Эфирная группа в молекулярной цепи ПЭТ легко поглощает воду и гидролизуется, что приводит к снижению молекулярной массы и ухудшению механических свойств изделия (например, растрескивание и снижение прочности).
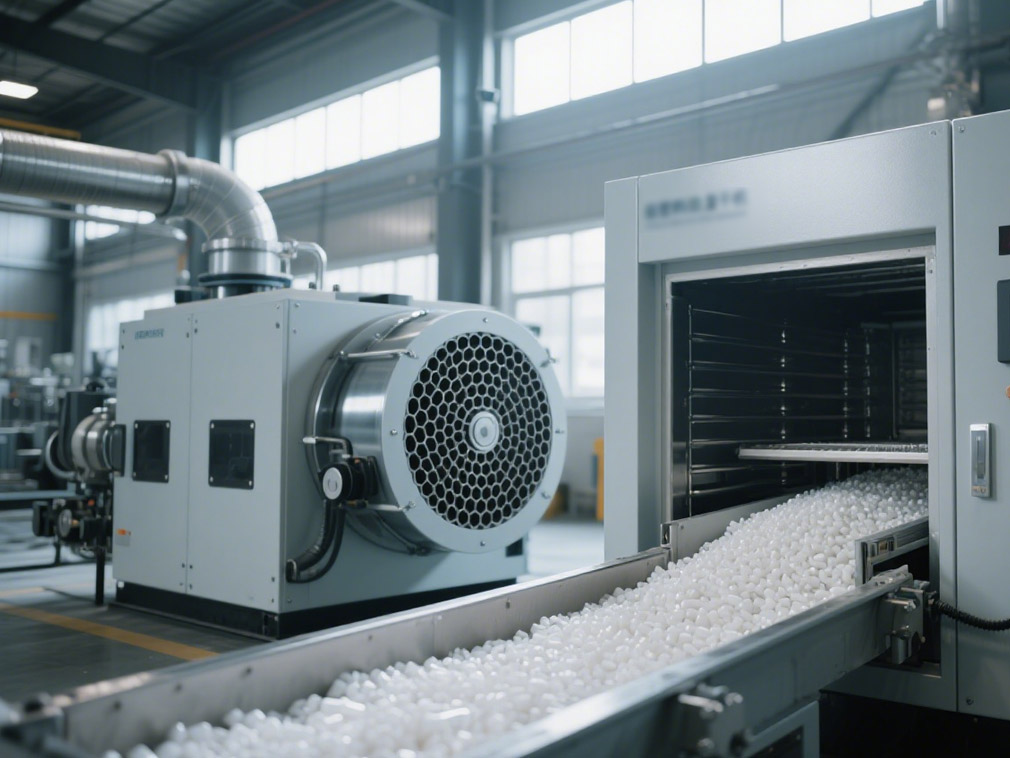
Параметры процесса: Необходимо обработать в сушильной печи с циркуляцией горячего воздуха при температуре 120-150℃ в течение 2-4 часов, чтобы снизить содержание влаги до менее 0,02%. Некоторые высокоточные изделия (например, оптические пленки) требуют дополнительной вакуумной сушки для контроля содержания влаги ниже 0,005%.
Выбор оборудования: Используйте осушительный сушильный аппарат (например, систему сушильного барабана с сотами) с сухим воздухом с точкой росы ниже -40℃ для обеспечения эффективности сушки.
Спецификации применения переработанных материалов (вторичных гранул)
Доля использования: В общих изделиях можно добавлять 10%-25% переработанных гранул ПЭТ, но следует обращать внимание на степень загрязнения переработанных материалов (например, примеси и изменение цвета). Материалы для упаковки пищевых продуктов должны использовать переработанные материалы, сертифицированные FDA для контакта с пищей, и их доля обычно не превышает 15%.
Процесс предварительной обработки: Переработанные материалы должны быть измельчены, очищены (удаление этикеток и масляных пятен) и высушены перед смешиванием с новыми материалами в определенной пропорции. Для высокопрозрачных изделий (например, бутылок для напитков) необходимо строго контролировать индекс желтизны переработанных материалов (значение YI).
2. Основные технологии переработки и технические детали ПЭТ
(I) Экструзионное формование: массовое производство пленок и листов
Экструзионное формование является базовым процессом переработки ПЭТ и широко используется для изготовления пленок, листов и труб. Его технические аспекты следующие:
Оборудование для экструзии и параметры процесса
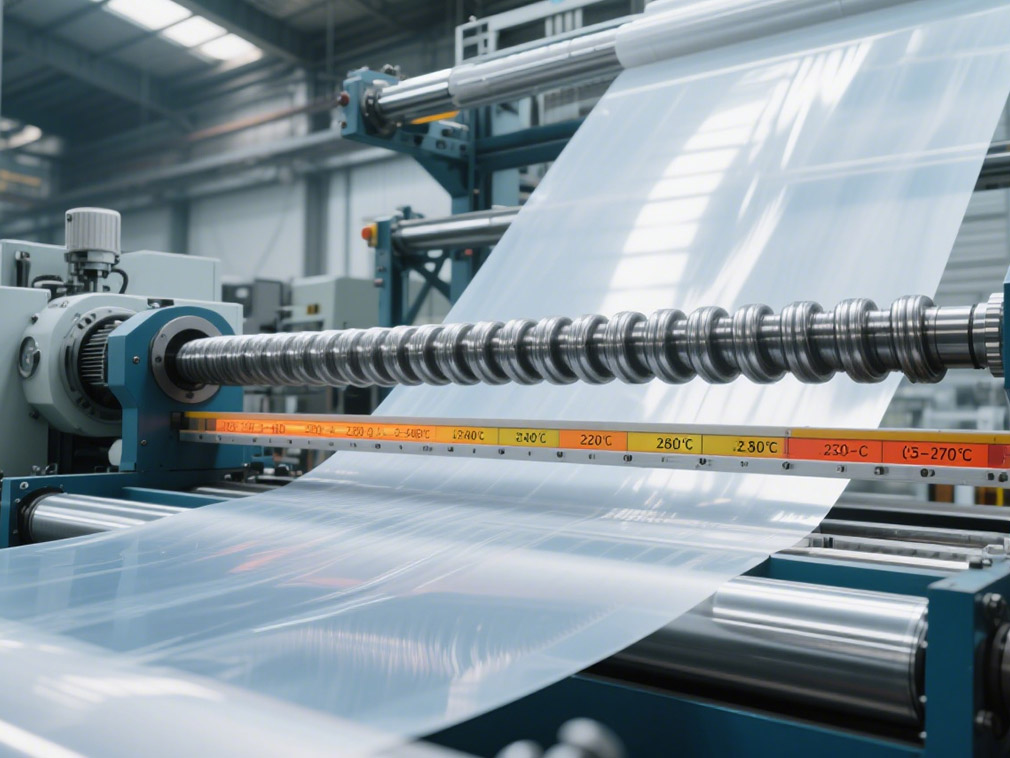
Конструкция шнека: Используется градиентный шнек с отношением длины к диаметру (L/D) 28-32 и коэффициентом сжатия 2,5-3,0 для обеспечения равномерной пластикации материала.
Контроль температуры: Температура цилиндра устанавливается по секциям, постепенно увеличиваясь от секции подачи (220-240℃) до секции гомогенизации (260-280℃), а температура фильеры контролируется на уровне 250-270℃, чтобы избежать деградации ПЭТ при высокой температуре.
Типичные применения:
Биаксиально ориентированная ПЭТ-пленка (BOPET): После экструзии толстого листа он ориентируется путем продольного (3-5 раз) и поперечного (4-6 раз) растяжения для улучшения прочности, прозрачности и барьерных свойств пленки, используется для упаковки (например, пакеты для чипсов), электронных лент и т. д.
ПЭТ-лист: Толщина 0,1-3 мм, непосредственно охлаждается и формируется после экструзии, может быть дополнительно обработан методом термоформования для изготовления ланч-боксов, блистерной упаковки и т. д.
Расширение процесса термоформования
Процесс: Нагрев ПЭТ-листа выше температуры стеклования (70-80℃) и ниже температуры плавления, формование в форме с помощью вакуума или воздушного давления.
Технические аспекты: Температура нагрева должна быть точно контролируемой (отклонение ≤±5℃), чтобы избежать локального перегрева, вызывающего провисание или деградацию листа; коэффициент растяжения обычно контролируется в пределах 1:1,5-1:3 для обеспечения баланса прочности и равномерности толщины изделия.
(II) Литье под давлением: точная обработка высокоточных изделий
Литье под давлением ПЭТ часто используется для производства высокоточных изделий, таких как заготовки бутылок и электронные аксессуары. Его характеристики процесса следующие:
Машина для литья под давлением и конструкция формы
Характеристики шнека: Используется шнек с низким коэффициентом сжатия (1,5-2,0) и кольцом обратного хода для уменьшения времени пребывания расплава и предотвращения деградации.
Температура формы: Обычно контролируется на уровне 80-120℃ для увеличения кристалличности изделия и улучшения жесткости (например, кристалличность заготовки бутылки должна составлять 25%-30% для сопротивления внутреннему давлению).
Система охлаждения: Форма должна быть спроектирована с эффективными водяными каналами для обеспечения быстрого и равномерного охлаждения изделия, чтобы избежать деформации (например, время охлаждения тонкостенных изделий ≤10 секунд).
Типичное применение: производство ПЭТ-заготовок
Параметры процесса: температура впрыска 260-290℃, давление впрыска 80-120 МПа, давление выдержки 40-60 МПа (время выдержки 5-10 секунд).
Контроль качества: Резьба на горлышке заготовки должна быть сформирована с высокой точностью (допуск ±0,05 мм), чтобы избежать утечки воздуха при выдувании бутылки; равномерность толщины стенки контролируется в пределах ±0,1 мм для обеспечения стабильности последующей выдувной бутылки.
(III) Выдувное формование: ключевой процесс для полых изделий
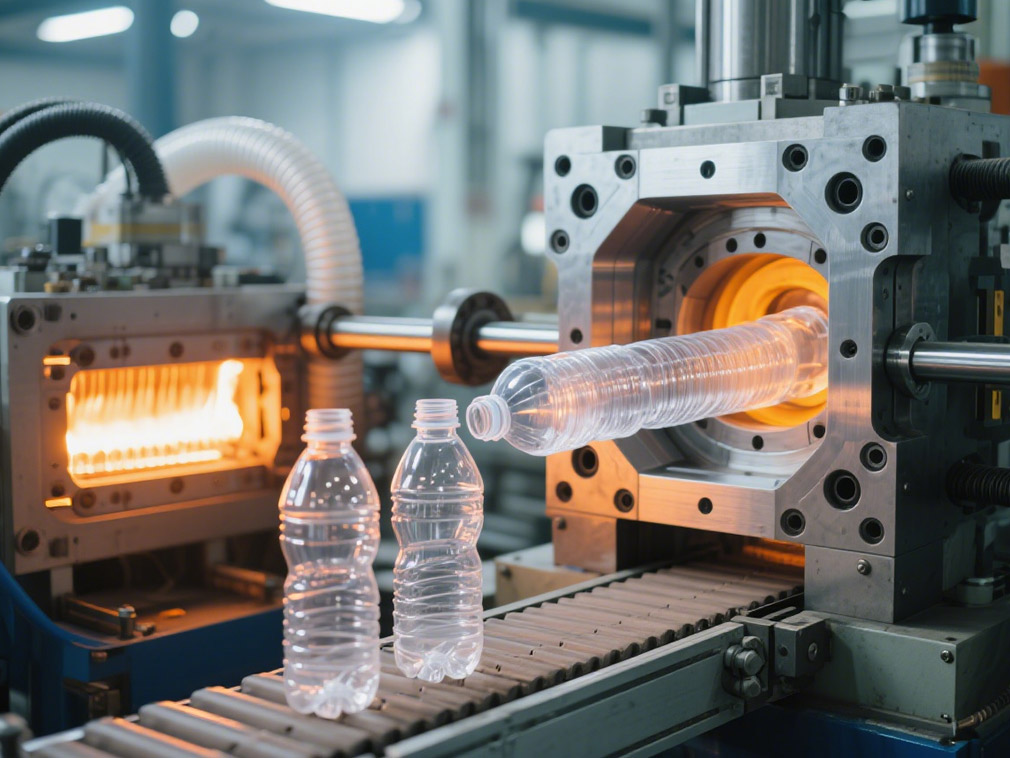
Выдувное формование является основным процессом производства бутылок для напитков из ПЭТ, который делится на экструзионное выдувное формование и литьевое выдувное формование. Рассмотрим литьевое выдувное формование (для выдувания заготовок):
Технология биаксиального растяжения и выдувания
Процесс:
Литье заготовки;
Нагрев заготовки до температуры ориентации (90-120℃);
Продольное растяжение (с помощью стержня растяжения) + поперечное выдувание (сжатый воздух), коэффициент растяжения обычно составляет 3-5 раз.
Улучшение характеристик: Биаксиальное растяжение ориентирует молекулярную цепь ПЭТ, увеличивает ударную прочность изделия в 2-3 раза и снижает проницаемость кислорода более чем на 50%, удовлетворяя барьерным требованиям для газированных напитков.
Оптимизация параметров процесса
Метод нагрева: Используется инфракрасное излучение, и равномерность нагрева заготовки контролируется на уровне ±3°C, чтобы избежать локального перегрева и разрыва при выдувании.
Давление выдувания: Высокое давление выдувания (2-4 МПа) может улучшить прозрачность и точность размеров изделия, а низкое давление (0,5-1 МПа) подходит для контейнеров с толстыми стенками.
3. Специальные процессы и передовые технологии в переработке ПЭТ
Модификация реакционной экструзией
Во время процесса экструзии добавляются удлинители цепи (например, многофункциональные эпоксидные соединения) для восстановления разорванных цепей в переработанных материалах и увеличения вязкости расплава. Подходит для инженерных изделий с высоким содержанием переработанных материалов (например, автомобильных деталей).
Экологически чистая технология переработки
Процесс гранулирования с водяным кольцом: Заменяет традиционное воздушное охлаждение, снижает загрязнение пылью, улучшает качество поверхности гранул ПЭТ и подходит для производства сырья пищевого качества.
Технология обработки при низкой температуре: Добавление нуклеирующих агентов (например, талька, органических нуклеирующих агентов) для снижения температуры кристаллизации ПЭТ, температура обработки снижается до 240-260℃, уменьшая энергопотребление и термическую окислительную деградацию.
Расширение применения в 3D-печати
Модифицированный ПЭТ-G (аморфный ПЭТ) обладает хорошей текучестью расплава и может использоваться для 3D-печати методом FDM (моделирование методом наплавления) для изготовления химически стойких промышленных деталей. Температура печати контролируется на уровне 230-250℃, а температура платформы печати — 60-80℃.
Наша платформа соединяет сотни проверенных китайских поставщиков химической продукции с покупателями по всему миру, способствуя прозрачным сделкам, лучшим бизнес-возможностям и высокоценным партнерствам. Независимо от того, ищете ли вы массовые товары, специализированные химикаты или услуги по индивидуальной закупке, TDD-Global — ваш надежный выбор.












