
Анализ различий сварки ПЭ и ПП
В области производства пластиковых труб и резервуаров полиэтилен (PE) и полипропилен (PP) стали основными материалами для строительства различных объектов благодаря их отличной химической стабильности и механическим свойствам.
Технология сварки, как ключевое звено в соединении этих двух материалов, напрямую влияет на срок службы и безопасность продукта. Хотя оба материала могут быть сварены с использованием основных процессов, таких как стыковая сварка, муфтовая сварка и сварка горячей пластиной, существуют значительные различия в свариваемости, прочности сварного шва и совместимости для практического применения.
Глубокое понимание этих различий предоставляет важные теоретические основы и практические рекомендации для отрасли в выборе материалов и разработке процессов.
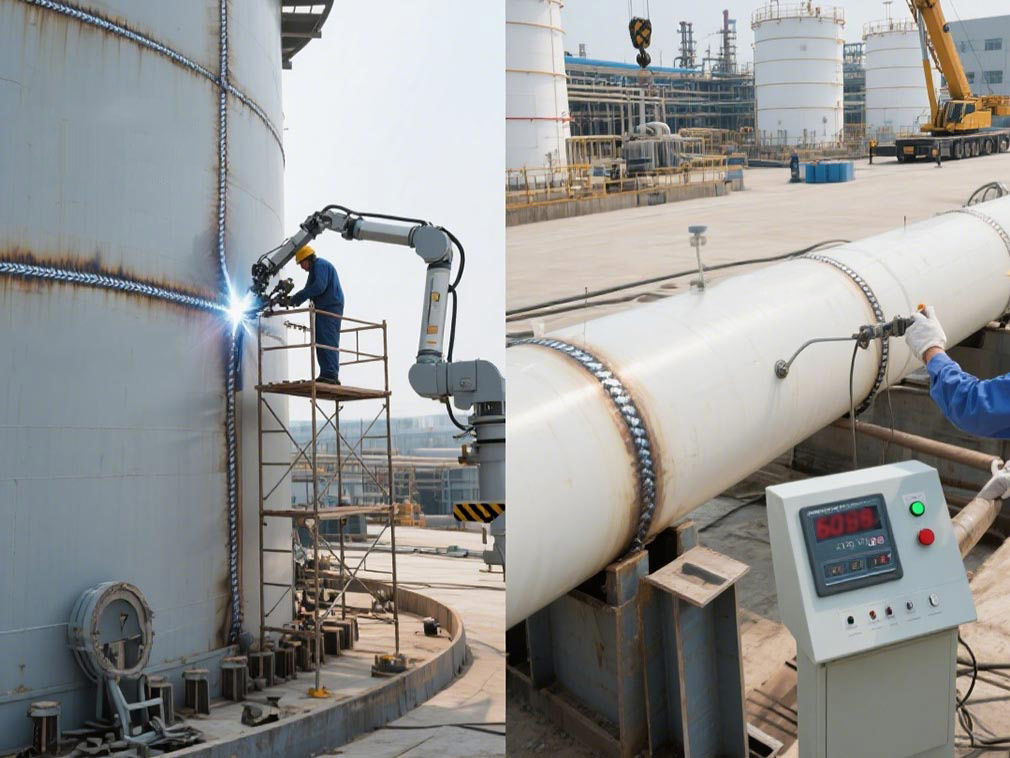
Анализ коренных причин различий в свойствах сварки между PE и PP на уровне молекулярной структуры
На основе основ материаловедения различия в молекулярной структуре между PE и PP являются основной причиной их различных свойств сварки. Молекулярные цепи PE в основном линейные, с умеренной степенью кристалличности в диапазоне 40%-70% и относительно низкой температурой плавления 110°C-130°C.
Эта структура обеспечивает равномерную текучесть PE в расплавленном состоянии, что позволяет быстро формировать стабильный и непрерывный сварной интерфейс во время сварки. Например, при сварке горячей пластиной труб из PE при температуре горячей пластины 180°C-200°C полная фаза плавления достигается всего за 3-5 минут. После охлаждения молекулярные цепи в зоне сварки полностью переплетаются, эффективно избегая концентрации напряжений.
В отличие от этого, PP, из-за наличия метильных боковых цепей в его молекулярных цепях, имеет кристалличность 60%-85% и более узкий диапазон температуры плавления 160°C-170°C. Кроме того, PP очень подвержен окислительной деградации при высоких температурах.
Это требует точного контроля температуры и времени во время сварки PP, иначе могут возникнуть проблемы с качеством, такие как карбонизация поверхности сварного шва и слабое соединение. При стыковой сварке трубы из PP требуют не только инертной газовой атмосферы вокруг сварного шва для изоляции кислорода и предотвращения окисления, но и строгого контроля допуска температуры нагрева в пределах ±2°C. Эти дополнительные и строгие требования к процессу значительно увеличивают сложность операций и технический порог для сварки PP.
Глубокое сравнение различий в характеристиках между PE и PP с использованием основных технологий сварки
(I) Процесс стыковой сварки: широкая адаптивность PE против высоких требований к точности PP
В основном процессе стыковой сварки PE демонстрирует значительные преимущества. Его текучесть в расплавленном состоянии хорошо подходит для различных рабочих условий. Даже для труб большого диаметра, превышающего 1000 мм, передовые гидравлические системы позволяют равномерно распределять давление по поверхности сварного шва, что приводит к непрерывному и регулярному "сварному валику". Обширный практический опыт показал, что уровень утечек в стыковых соединениях, выполненных с использованием PE, можно эффективно контролировать ниже 0,1%. Эти исключительные характеристики привели к его широкому использованию в крупных, протяженных трубопроводных установках, таких как муниципальные сети водоснабжения и водоотведения.
В резком контрасте, стыковая сварка PP требует тщательной предварительной обработки концов труб для полного удаления поверхностного оксидного слоя, чтобы обеспечить качество сварки. В то же время требуются специальные зажимы для строгого обеспечения соосности во время стыковки.
Если отклонение соосности превышает 0,5 мм, прочность сварного шва значительно снижается на 15%-20%. По этой причине PP больше подходит для труб малого диаметра и высокого давления, таких как трубы для транспортировки растворителей диаметром менее 300 мм в химической промышленности. Эти трубы требуют чрезвычайно высокой прочности сварного шва и герметичности, и характеристики PP лучше соответствуют этим требованиям.
(II) Процесс муфтовой сварки: высокая эффективность PE против стремления PP к абсолютной герметичности
В процессе муфтовой сварки PE выделяется благодаря своей отличной гибкости материала. Во время процесса соединения вставкой эластичная деформация PE эффективно компенсирует ошибки, допущенные при сборке. Даже при зазоре до 0,3 мм между муфтой и патрубком надежная герметичность может быть достигнута за счет заполнения расплавом. Эта характеристика делает PE более чем на 30% эффективнее, чем PP, в проектах, таких как системы горячего водоснабжения зданий, что делает его предпочтительным материалом для таких применений.
Когда PP используется в муфтовой сварке, допуски на подгонку муфт чрезвычайно строгие, обычно ограничивая зазор не более чем 0,1 мм. Кроме того, после сварки требуется 24-часовой тест на давление, чтобы убедиться в отсутствии утечек. Это непревзойденное стремление к высокой точности и плотности делает PP незаменимым материалом в трубопроводах для очищенной воды в фармацевтической промышленности, где герметичность имеет решающее значение, обеспечивая надежную защиту качества воды во время производства лекарств.
(III) Процесс сварки горячей пластиной: адаптивность PE к большим размерам и преимущества высокой прочности PP
Сварка горячей пластиной, являющаяся основным процессом в производстве крупногабаритных резервуаров, полностью демонстрирует преимущества свариваемости PE. Для резервуаров из PE объемом более 10 кубических метров сварка горячей пластиной позволяет проводить непрерывный, непрерывный процесс сварки с длиной одного сварного шва до 5 метров.
Кроме того, прочность на разрыв сварного шва может достигать 80%-90% от прочности основного материала, полностью удовлетворяя требованиям к применению в условиях атмосферного давления, таким как резервуары для воды для сельскохозяйственного орошения. Из-за свойств материала сварка горячей пластиной резервуаров из PP требует сегментированной сварки, при этом каждый сегмент обычно не превышает 1,5 метра. Кроме того, после каждого сегмента сварной участок должен достаточно остыть в течение как минимум часа, чтобы предотвратить деформацию резервуара из-за теплового напряжения.
Несмотря на сложный процесс сварки, прочность на разрыв сварных соединений резервуаров из PP после сварки является исключительной, превышая 95% от прочности основного материала. Эта высокая прочность делает PP идеальным выбором для химической промышленности для хранения высококоррозионных сред, таких как растворы серной кислоты с концентрацией ниже 30%. Он эффективно противостоит коррозии и обеспечивает долгосрочную безопасную эксплуатацию резервуаров.
Наша платформа соединяет сотни проверенных китайских поставщиков химической продукции с покупателями по всему миру, способствуя прозрачным сделкам, лучшим бизнес-возможностям и высокоценным партнерствам. Независимо от того, ищете ли вы массовые товары, специализированные химикаты или услуги по индивидуальным закупкам, TDD-Global заслуживает быть вашим первым выбором.












