
Использование ПЭ для плавления и инъекции
С молекулярной точки зрения, разница в температурах плавления полиэтилена (PE) обусловлена различиями в процессе полимеризации и регулярностью его молекулярных цепей. Полиэтилен низкой плотности (LDPE), благодаря высокой степени разветвления молекулярных цепей и низкой кристалличности, обычно имеет температуру плавления в нижнем диапазоне (примерно 110°C-120°C), что придает ему мягкую и гибкую текстуру.
Полиэтилен высокой плотности (HDPE), с другой стороны, имеет температуру плавления ближе к верхнему диапазону (примерно 120°C-130°C) благодаря более регулярному расположению молекулярных цепей и высокой кристалличности, что обеспечивает значительно большую твердость и жесткость.
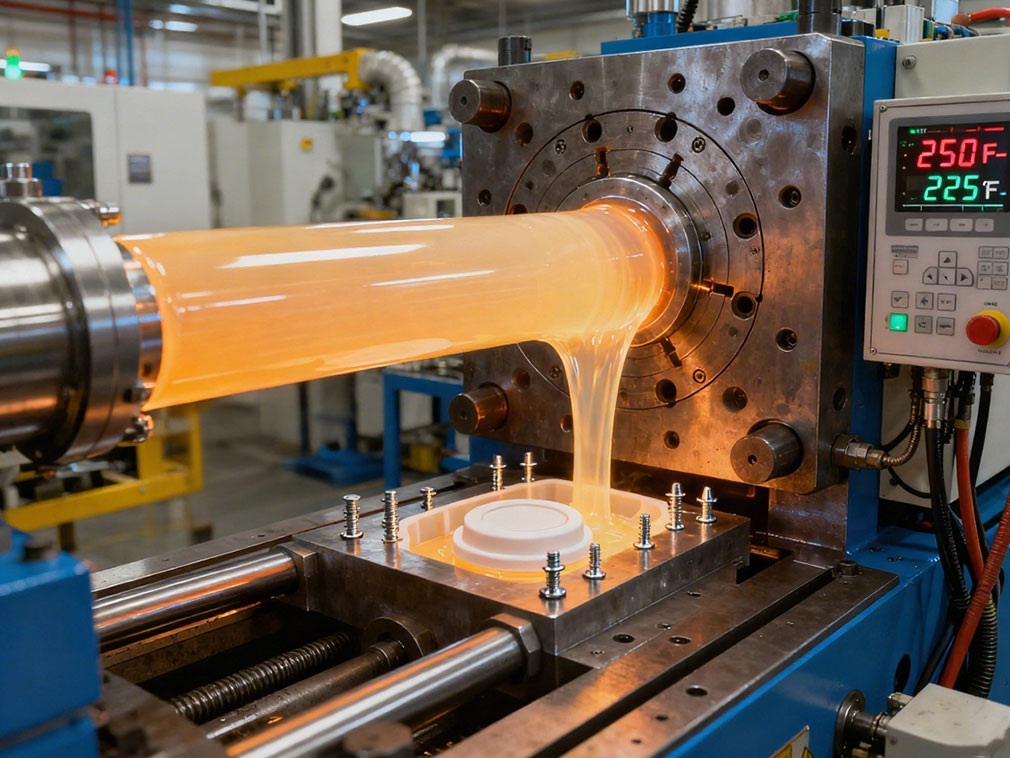
Этот градиент температуры плавления обеспечивает гибкость в литье под давлением: для заклепок или крышек, требующих эластичности, можно выбрать LDPE с низкой температурой плавления, что снижает внутренние напряжения в материале за счет более низких температур литья. Для несущих опор или конструктивных элементов HDPE с высокой температурой плавления может обеспечить более стабильную кристаллическую структуру после обработки при высокой температуре, что гарантирует устойчивость компонента к деформации при длительном использовании.
В области деталей, изготовленных методом литья под давлением, свойства PE точно соответствуют требованиям различных сценариев. Например, заклепки из PE благодаря своей низкой плотности (0,91-0,96 г/см³) и отличной пластичности широко используются в легких сборочных приложениях, таких как корпуса бытовой техники и автомобильные интерьеры.
Их диапазон температур плавления идеально соответствует температуре обработки на большинстве машин для литья под давлением (обычно устанавливается на 120°C-140°C). Во время процесса литья под давлением расплавленный PE быстро заполняет полость формы и при охлаждении образует структуру с зацепами или расширенными головками. Это устраняет необходимость в дополнительной сварке и предотвращает износ основы, вызванный металлическими заклепками.
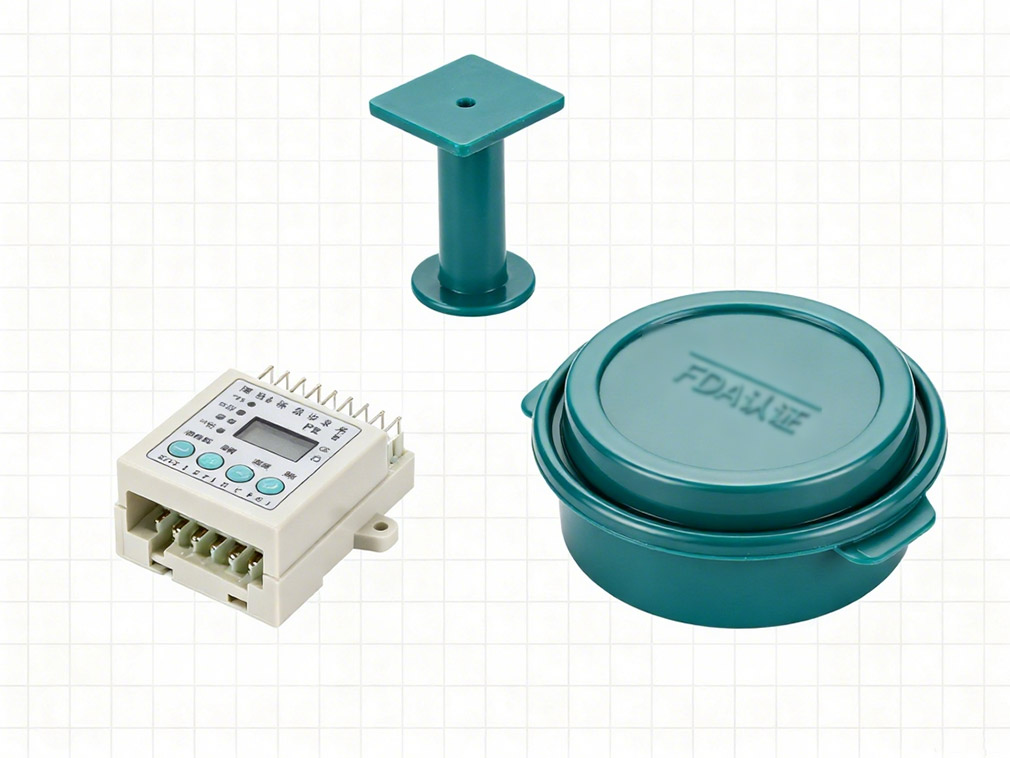
Компоненты для установки в электронной промышленности еще больше зависят от изоляционных свойств PE и его стабильности при температуре. Хотя температура плавления PE ниже, чем у инженерных пластиков, таких как нейлон и PBT, его температура плавления выше 110°C достаточна для выдерживания кратковременных повышений температуры в окружающей среде и при низких температурах (например, панели управления бытовой техникой и интерфейсы коммуникационного оборудования).
Кроме того, его молекулярная структура не содержит полярных групп и имеет низкую диэлектрическую постоянную (примерно 2,3-2,4), эффективно изолируя ток и предотвращая помехи сигналу. Кроме того, вставки из PE менее подвержены образованию облоя во время обработки и имеют гладкую поверхность, что снижает трение с другими электронными компонентами и продлевает срок службы устройства.
Для крупного оборудования или мебели ножки и крышки из PE демонстрируют отличную устойчивость к погодным условиям и ударам. Ножки из PE для использования на открытом воздухе модифицированы для устойчивости к ультрафиолету, что обеспечивает их сохранение от хрупкости даже при длительном воздействии солнца и дождя, несмотря на колебания температуры (-40°C до 50°C). Их температура плавления обеспечивает структурную стабильность даже в условиях высоких температур, предотвращая размягчение и возможное наклонение устройства.
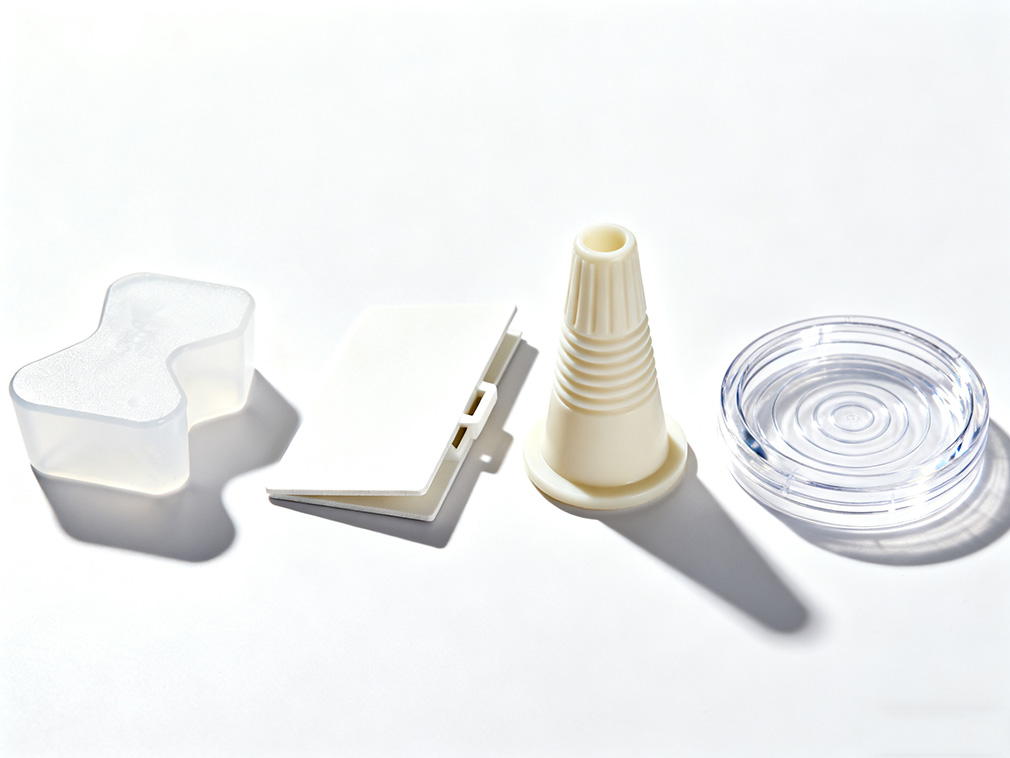
Крышки из PE являются популярным выбором для упаковки контейнеров благодаря их легкости в обработке. Литье под давлением позволяет легко создавать сложные элементы, такие как резьба и защелки. Материал также нетоксичен и не имеет запаха (соответствует требованиям FDA для контакта с пищевыми продуктами), что делает его подходящим как для химических резервуаров, так и для контейнеров для пищевой упаковки.
Важно отметить, что литье под давлением PE требует строгого контроля температуры и давления, чтобы соответствовать диапазону его температуры плавления. Если температура обработки ниже 110°C, материал не полностью расплавится, что может легко привести к дефектам, таким как пузыри и отсутствие материала в готовом изделии. Если температура выше 130°C, некоторые молекулы PE могут деградировать, что повлияет на механические свойства и внешний вид готового изделия.
Поэтому в реальном производстве параметры процесса обычно регулируются в зависимости от конкретного сорта PE (например, LDPE, HDPE и LLDPE). Например, при литье HDPE температура цилиндра должна быть установлена на уровне 120°C-135°C, немного выше его верхней температуры плавления, чтобы обеспечить полное расплавление материала. Одновременно система охлаждения формы позволяет быстро охлаждать, способствуя регулярному выравниванию кристаллов и улучшению прочности изделия.
Наша платформа соединяет сотни проверенных китайских поставщиков химической продукции с покупателями по всему миру, способствуя прозрачным сделкам, лучшим бизнес-возможностям и высокоценным партнерствам. Независимо от того, ищете ли вы массовые товары, специальные химикаты или услуги по индивидуальной закупке, TDD-Global заслуживает доверия как ваш первый выбор.












