
Как ПЭТ полномочия замкнутого цикла переработки пластика
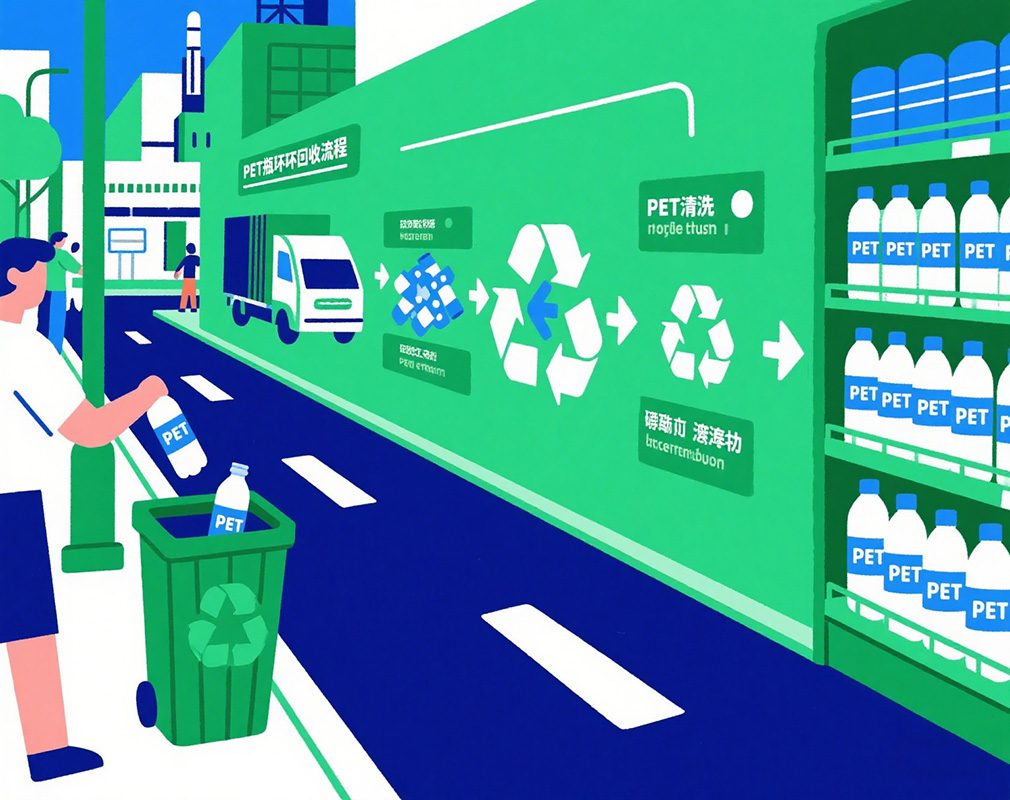
Процесс замкнутого цикла переработки "бутылка-в-бутылку" представляет собой вершину устойчивого управления материалами, и ПЭТ является ключом к работе этой сложной системы. Основой процесса являются четыре основных звена: "сбор - очистка - измельчение - регенерация":
Сбор и предварительная обработка: сбор отходов ПЭТ бутылок через полную сеть переработки и удаление этикеток, масляных пятен и других загрязнений с помощью высокотемпературной очистки;
Процесс физической регенерации: измельчение чистого корпуса бутылки до миллиметровых хлопьев (ПЭТ-хлопья), а затем их преобразование в пищевой rPET-смолу путем сушки и грануляции плавлением;
Реализация замкнутого цикла: новая смола используется непосредственно для выдувного формования новых бутылок, формируя бесконечный цикл от "бутылки к бутылке".
Этот процесс не зависит от первичных ресурсов, таких как нефть. Согласно отраслевым данным, каждая тонна rPET позволяет сократить выбросы углерода на 2,5 тонны и сэкономить 70% потребления нефти, что эквивалентно "снижению углерода" для Земли и "экономии нефти" более чем на 1500 литров.
Уникальные свойства ПЭТ: химическая стабильность как основа переработки
Причина, по которой ПЭТ является идеальным материалом для замкнутого цикла переработки, заключается в его двойных преимуществах "термическая стабильность + химическая инертность":
Стабильность молекулярной структуры: ПЭТ полимеризуется из терефталевой кислоты и этиленгликоля, образуя прочные эфирные связи между молекулярными цепями, с температурой плавления до 255°C, что значительно превышает обычные пластики (например, ПЭ около 120°C), обеспечивая, что он не деградирует после многократной регенерации плавлением;
Устойчивость к воздействию окружающей среды: устойчивость к кислотам (например, газированные напитки), щелочам (например, моющие средства) и УФ-излучению. Даже после более чем 10 циклов переработки его прочность на растяжение может сохранять более 95% от начального значения, в то время как материалы, такие как полипропилен (ПП), могут сохранять только 70% своих характеристик.
Эта характеристика "как новая" делает его единственным переработанным пластиком, сертифицированным FDA (Управлением по санитарному надзору за качеством пищевых продуктов и медикаментов США) для прямого контакта с пищевыми продуктами, обеспечивая безопасность для высокотребовательных сценариев, таких как бутылки для напитков.
Глобальная инфраструктура переработки: основа для масштабного применения
Замкнутый цикл переработки ПЭТ опирается на зрелую систему сотрудничества "политика-индустрия-технология":
(I) Политически управляемая сеть переработки
Передовая модель Европейского Союза: Германия достигла 97% уровня переработки ПЭТ-бутылок благодаря "депозитной системе", и потребители могут получить 0,25 евро за каждую возвращенную бутылку;
Путь к рыночной экономике в США: Калифорния требует, чтобы бутылки для напитков содержали 15%-25% rPET, что снижает цену rPET на 10%-15% по сравнению с первичными материалами.
(II) Система сортировки с технологическими улучшениями
Сортировка с использованием ближнего инфракрасного спектроскопа (NIR): 500 бутылок могут быть идентифицированы в секунду с точностью более 99,5%, и ПЭТ может быть точно отделен от мешающих материалов, таких как ПВХ и ПС;
Прорыв в химической переработке: ПЭТ разлагается на мономеры и реполимеризуется для достижения регенерации "нулевых примесей", а стоимость на 20% ниже, чем у традиционной физической переработки.
(III) Промышленная экология экономического замкнутого цикла
Рынок rPET демонстрирует "двойной рост спроса и предложения": глобальный спрос на rPET достигнет 8 миллионов тонн в 2023 году с ежегодным темпом роста 12%. Среди них компания Coca-Cola ежегодно закупает 500 000 тонн rPET, что эквивалентно переработке 25 миллиардов бутылок для напитков.
Двойная ценность rPET с точки зрения экологии и бизнеса
(I) "Зеленый калькулятор" для сокращения выбросов углерода
Сравнение энергопотребления: для производства 1 кг первичного ПЭТ требуется 7,2 кВт·ч электроэнергии, в то время как для rPET требуется только 3 кВт·ч, что на 58% меньше;
Эффект замещения ресурсов: мир производит около 50 миллионов тонн ПЭТ ежегодно. Если использовать весь rPET, можно сократить потребление нефти на 320 миллионов тонн, что эквивалентно годовому спросу на нефть 20 миллионов автомобилей.
(II) "Устойчивый лейбл" для повышения бренда
Ведущие компании включили rPET в ядро своих ESG-стратегий:
PepsiCo: Цель на 2025 год — достичь 50% содержания rPET в бутылках для напитков и запустить "полностью прозрачные бутылки из rPET", чтобы наглядно продемонстрировать обязательства по защите окружающей среды потребителям;
Nestlé: Запустила 100% бутылки из rPET на европейском рынке с углеродным следом на 80% ниже, чем у традиционных бутылок, и премией на продукт 15%-20%, которая остается популярной.
Этот положительный цикл "экологические инвестиции - добавленная стоимость бренда" переводит rPET из "статьи затрат" в "фактор конкурентоспособности".
Существующие вызовы и решения
(I) Конечный сбор: узкое место эффективности "последней мили"
Источник проблемы: Уровень переработки в развивающихся странах составляет менее 30%. В Юго-Восточной Азии и других регионах из-за высокой стоимости ручной сортировки около 40% ПЭТ-бутылок попадают в океан;
Инновационные решения:
Цифровое отслеживание: Индийская компания PET Recycling Co. запустила приложение "Bottle Bank", где пользователи могут зарабатывать баллы для обмена на товары, сканируя код, что увеличило уровень переработки на 45%;
Модель совместного управления сообществом: Кения увеличила уровень сбора ПЭТ-бутылок в сельских районах с 12% до 68% благодаря "Кооперативу по переработке женщин".
(II) Конечная переработка: контроль примесей и технические затраты
Больная точка загрязнения: клей для этикеток и крышки бутылок (в основном материалы ПП), смешанные в процессе, приводят к снижению цветового значения rPET (значение L*) ниже 85 (пищевой стандарт требует ≥90);
Технологический прорыв:
Улучшение физической очистки: Японские компании используют сверхкритическую очистку углекислым газом для растворения клея при 31°C и 7,3 МПа, увеличивая эффективность очистки в 3 раза и обеспечивая нулевой сброс сточных вод;
Снижение стоимости химической переработки: Американская компания Loop Industries разработала технологию низкозатратной деполимеризации, чтобы сделать стоимость производства rPET близкой к стоимости первичных материалов, и планирует достичь целевой цены $1 за фунт к 2025 году.
Будущее: от "замкнутого цикла" к "бесконечному циклу"
С внедрением таких политик, как углеродные тарифы (CBAM) и новые правила ЕС по пластику, замкнутый цикл переработки ПЭТ превращается из "опционального варианта" в "жесткое требование для компаний".
"Революция переработки пластика", возглавляемая ПЭТ, по сути, заключается в преобразовании линейной экономической модели "добыча - использование - выброс" в бесконечный цикл "переработка - регенерация - повторное использование".
Наша платформа соединяет сотни проверенных китайских поставщиков химической продукции с покупателями по всему миру, способствуя прозрачным сделкам, лучшим бизнес-возможностям и высокоценным партнерствам. Независимо от того, ищете ли вы массовые товары, специализированные химикаты или услуги по индивидуальной закупке, TDD-Global заслуживает вашего доверия как первый выбор.












