
Высококачественные ПЭТ-бутылки методом литья с раздувом.
Как достичь высокого качества ПЭТ-бутылок с использованием технологий литья под давлением и выдувного формования
Полиэтилентерефталат (ПЭТ) — это широко используемый термопластик в упаковочной промышленности, ценимый за свою прозрачность, прочность и возможность переработки. Он идеально совместим с технологиями литья под давлением и выдувного формования, которые необходимы для производства прочных и точных ПЭТ бутылок.
Эта статья исследует ключевые параметры каждого процесса, включая выбор оборудования, контроль температуры, регулирование давления и обращение с материалами. От оптимизации температур формы до выбора высоковязких ПЭТ-смол — производители должны тщательно контролировать каждый этап, чтобы обеспечить стабильное качество.
Кроме того, в статье подчеркивается важность закупки высококачественных материалов через платформы, такие как Tdd-global, ведущая B2B платформа химической промышленности. Покупатели и производители получают доступ к химическим веществам, сертифицированным по ISO, поставщикам, соответствующим требованиям REACH, и безопасным B2B транзакциям. Благодаря трансграничным складам и интегрированным логистическим решениям TDD поддерживает глобальные закупки химических веществ и помогает оптимизировать цепочку поставок для производства ПЭТ-бутылок.
Полиэтилентерефталат (ПЭТ) — один из самых универсальных и устойчивых термопластиков, используемых по всему миру для производства бутылок. Его термическое поведение — размягчение при нагревании и затвердевание при охлаждении — делает его идеальным для процессов литья под давлением и выдувного формования. Каждый этап требует строгого контроля процесса для поддержания качества и обеспечения эффективности.
Основы литья под давлением Литье под давлением начинается с плавления гранул ПЭТ-смолы при температуре около 250–280°C. Расплавленная смола вводится в металлическую форму с помощью системы с винтовым приводом. Для лучшей износостойкости и пластикации рекомендуется использовать винт с обратным кольцом и соотношением длины к диаметру 15–20:1. В случаях с ПЭТ, армированным стекловолокном, следует использовать износостойкие или облицованные цилиндры.
Температура цилиндра должна поддерживаться в диапазоне 240–280°C. Для армированного ПЭТ этот диапазон может увеличиваться до 250–290°C. Насадка должна быть на 10–20°C холоднее цилиндра, чтобы избежать перегрева. Температура формы значительно влияет на кристалличность и должна находиться в диапазоне от 100 до 140°C в зависимости от толщины стенок. Давление впрыска должно быть умеренным — 80–140 МПа для стандартного ПЭТ и до 150 МПа для армированных типов.
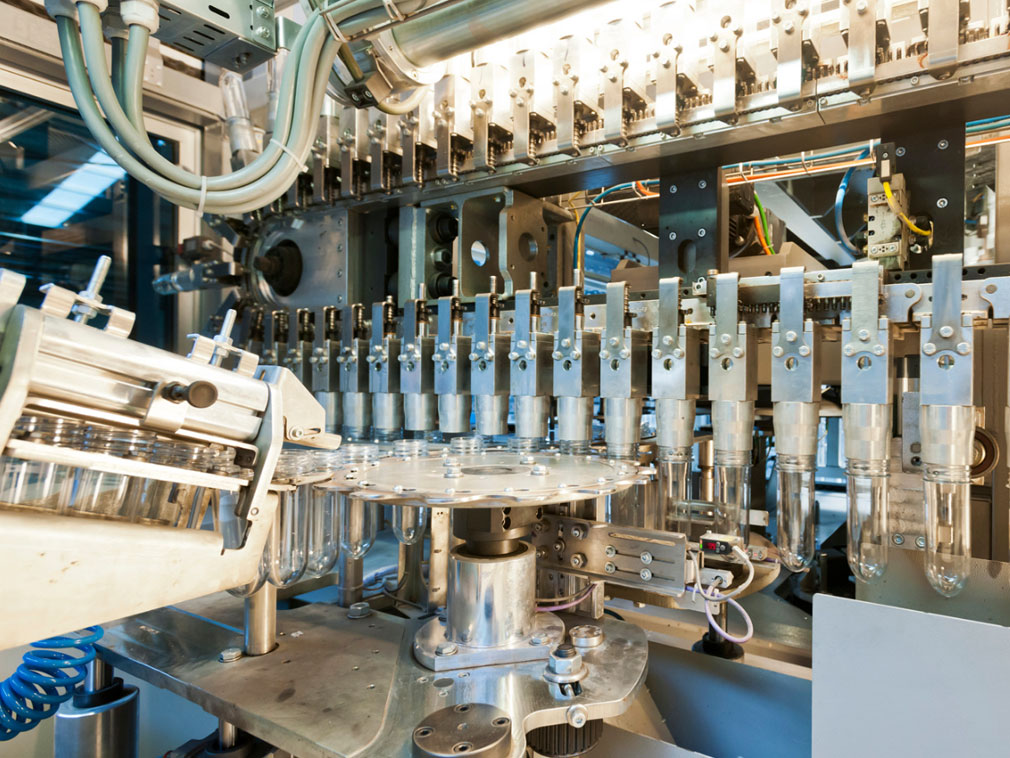
Оптимизация преформ Высококачественные ПЭТ-преформы имеют решающее значение. Они должны быть равномерной формы, без примесей и правильно храниться. Преформы должны выдерживаться не менее 24 часов перед повторным нагревом. После нагрева их следует использовать в течение 48 часов и не хранить более шести месяцев в общей сложности.
Процесс выдувного формования Выдувное формование следует за литьем под давлением, используя повторно нагретые преформы. Они помещаются в выдувные формы и надуваются с помощью воздуха под высоким давлением. Преформа расширяется и принимает форму формы. Правильный нагрев, поток воздуха и конструкция формы являются ключевыми для достижения равномерной толщины стенок и прозрачности.
Во время нагрева избегайте экстремальных температур, чтобы предотвратить дефекты бутылок. Используйте охлаждающие пластины и вентиляторы для поддержания равномерной температуры. Предварительное выдувание — важный этап, формирующий бутылку перед окончательным надуванием. Регулируйте давление предварительного выдувания в зависимости от размера бутылки. Температура формы должна быть стабильной, при этом основание бутылки должно быть холоднее (около 5–8°C для бутылок холодного розлива) или теплее для вариантов горячего розлива.
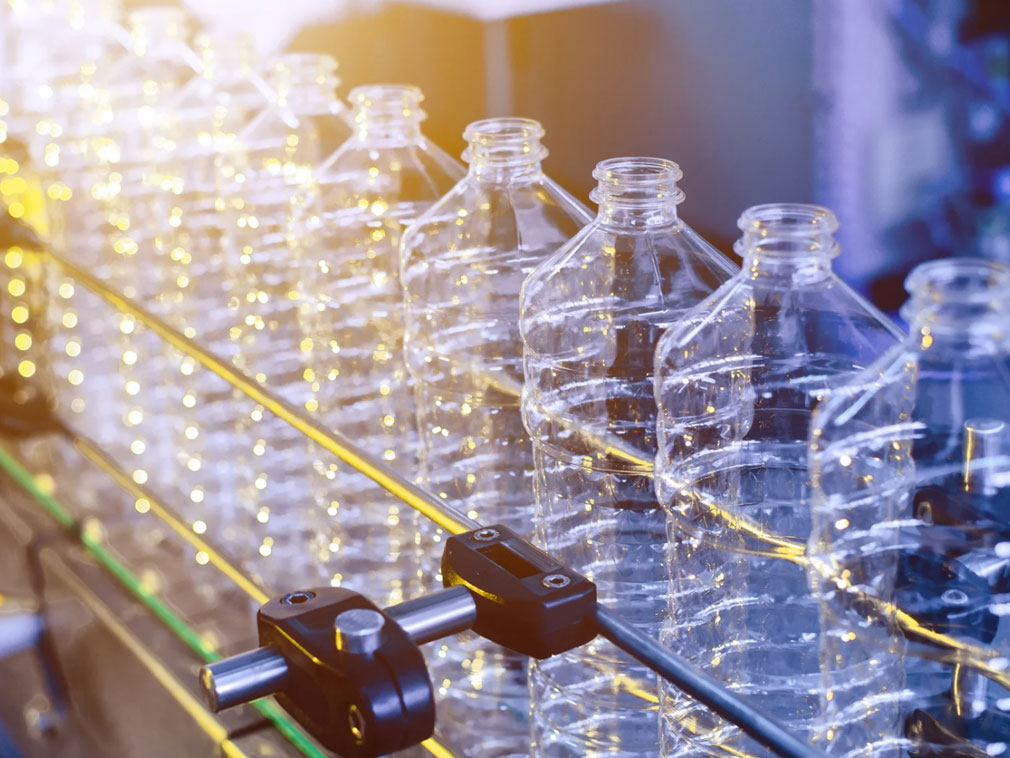
Выбор материалов и соображения цепочки поставок Качество материала играет решающую роль в характеристиках конечного продукта. Выбирайте ПЭТ-смолы с внутренней вязкостью от 0,78 до 0,85 см³/г для обеспечения прозрачности и прочности. Избегайте некачественного переработанного ПЭТ или неправильно обработанных смол.
Для обеспечения высококачественных материалов многие производители обращаются к B2B платформам химической промышленности, таким как Tdd-global. Как надежная китайская B2B площадка для химической промышленности, TDD соединяет глобальных покупателей с сертифицированными производителями химических веществ и надежными экспортерами. Платформа предоставляет доступ к химическим веществам, сертифицированным по ISO, химическим веществам с сертификацией MSDS и поставщикам, соответствующим требованиям REACH. Она особенно ценна для поиска поставщиков диоксида титана, экспортеров смол, производителей красок и оптовых поставщиков химических веществ на международном химическом рынке.
TDD улучшает глобальные закупки химических веществ благодаря безопасным B2B транзакциям, интегрированным логистическим решениям и трансграничным складам. Ее глобальные распределительные центры обеспечивают эффективные услуги по экспедированию грузов и комплексную логистику. Для тех, кто работает в секторе производства ПЭТ-бутылок, использование такой химической бизнес-сети является ключом к поддержанию конкурентного преимущества и надежности продукции.
Наша платформа соединяет сотни проверенных китайских поставщиков химических веществ с покупателями по всему миру, способствуя прозрачным транзакциям, лучшим бизнес-возможностям и высокоценным партнерствам. Независимо от того, ищете ли вы оптовые товары, специализированные химические вещества или услуги по индивидуальной закупке, TDD-Global заслуживает доверия как ваш первый выбор.












